

ASTM A513 タイプ 2 冷間圧延チューブ – グレード 1010、1 インチ x 0.065 インチの自動車部品用 DOM 仕上げ
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...
機械式または油圧式のチューブを購入する場合、この質問を一度や二度は聞いたことがあるでしょう。DOM チューブはシームレス チューブと同じですか?その違いは実際に重要ですか?簡単に言うと、これらは 2 つの異なるルートで製造された 2 つの異なる製品であり、それらの間のギャップは公差、圧力能力、機械加工性、および価格に現れます。私たちは毎日両方のタイプをコールドドローしますが、正直な答えは、どちらも完全には勝ちません。重要なのは、構築しているパーツにどれが適合するかです。
DOM は Drawn Over Mandrel の略で、出発材料ではなく仕上げ操作を表します。このプロセスは、平らな冷間圧延鋼帯を幅に合わせてスリットし、丸く成形して縦方向に溶接することから始まります。外部の溶接バリがトリミングされ、チューブはドローベンチに送られます。チューブは超硬ダイを通して引き抜かれ、外径が縮小され、同時にボア内の硬化マンドレルが内径を制御します。
壁は 2 つの剛性ツールの間で同時に圧迫されるため、その結果、非常に均一な壁厚、真っ直ぐな穴、および優れた同心度を備えたチューブが得られます。溶接シームは除去されません。目にはほとんど見えなくなるまで圧縮され、引き抜かれますが、まだ存在しており、渦電流検査または酸エッチングで位置を特定できます。適切に溶接され、適切に引き抜かれた継ぎ目こそが、DOM チューブが数百万サイクルにわたる油圧使用に耐えられる理由です。共通の仕様には、E235 および E355 の EN 10305-2、ASTM A513、および DIN 2393 範囲が含まれており、より大きなシリンダーの作業には大直径の薄肉バージョンが利用可能です。
 冷間引抜溶接鋼管 (CDW) En10305-2 グレード E235 E355 E460 精密冷間引抜溶接鋼管 (CDW) – EN 10305-2 E235 E355 油圧、自動車機械工学用高公差鋼管 Suao Metal manufacture... 製品を見る→
シームレス チューブは、固体鋼の丸棒から始まります。ビレットは加熱され、穴を開けて中空のシェルを作成し、その後熱間圧延または押し出し加工され、最後に通常はマンドレルまたはプラグ上で所定のサイズに冷間引抜きされます。最初のピアシングステップから最後の絞りまで、チューブの長さのどこにも溶接はありません。
その 1 つの事実が他のすべてを動かします。溶接がないということは、熱の影響を受ける部分がなく、検査する継ぎ目がなく、壁がどの方向でも同じように動作することを意味します。高圧回路、高サイクル疲労負荷、腐食性サービスの場合、エンジニアは冷間引き抜きシームレス製品の均質な壁を好むことがよくあります。最もよく引用される仕様は ASTM A519 および EN 10305-1 であり、ASTM A269 などのステンレス グレードも同じロジックに従います。
トレードオフは現実のものです。ピアス加工では本質的にストリップ成形よりも壁の偏心が大きくなるため、穴が外径に対してわずかに中心からずれる可能性があります。薄い壁や非常に大きな直径は調達が難しく、最小注文数量の柔軟性が低く、通常は価格とリードタイムの両方が同等の DOM サイズよりも高くなります。図面に重い壁や積極的な加工が必要な場合、多くの場合、その割増料金を支払う価値があります。
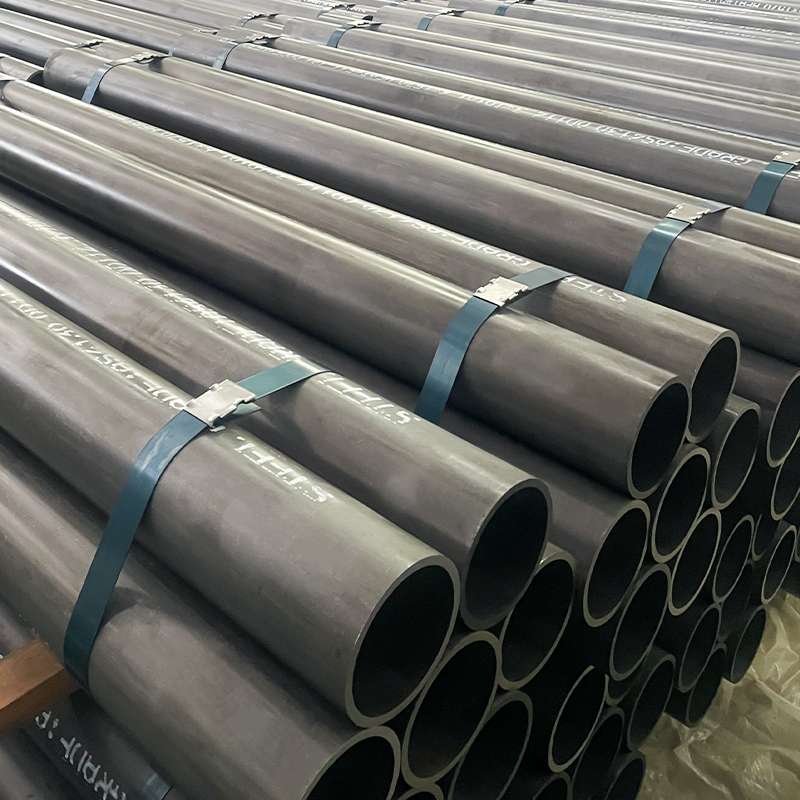 冷間引き抜きシームレス鋼管 (CDS) DIN 2393 ASTM A519 グレード ST37-2 ST52.3 冷間引き抜きシームレス鋼管 (CDS) - DIN 2393 ASTM A519 (グレード ST37-2、ST44-2、ST52.3、1018、1020、1026、27SiMn、20MnV6) 製品を見る→
以下の表は、見積もりとプロセス計画の際に最も重要な相違点をまとめたものです。これを出発点として使用し、アプリケーションが必要とする正確な許容誤差を確認してください。
| 属性 | DOM チューブ | シームレスチューブ |
|---|---|---|
| 出発物質 | 冷間圧延されたストリップをチューブに溶接 | ソリッドビレット、ピアス |
| 溶接シーム | 現在、ほぼ同一平面上に描かれています | なし |
| 肉厚の均一性 | 優れています、ストリップゲージによって設定されます | いいですね、ピアスによるさらに奇抜さ |
| 同心度 | 描画後は非常にタイトです | 良い、歴史的には緩い |
| 代表的な規格 | EN 10305-2、ASTM A513、DIN 2393 | EN 10305-1、ASTM A519、DIN 2393 |
| 高圧および疲労義務 | 縫い目が健全でテストされている場合は信頼性が高くなります | 均一な壁が望ましい |
| 相対コスト | 一般に低い | 一般に高い |
| リードタイムとサイズ範囲 | より短く、薄肉を含む広範囲 | より長く、 OD が大きい場合はオプションが少なくなります |
| 最適なアプリケーション | シリンダーチューブ、ホーニングチューブ、ショックアブソーバー、ドライブシャフト、コンベアローラー | 高圧ライン、熱交換器、ドリルパイプ、厚肉機械加工部品 |
壁の変化は、ホーニングやスカイビングの際にスクラップが発生する最大の原因です。制御されたストリップゲージから形成された DOM チューブは通常、壁の変化がわずかしかない状態でホーニング盤に投入されるため、削り代の除去は一定に保たれ、より少ないパスで完成したボアがきれいになります。偏心率が大きいシームレス チューブの場合は、追加の素材除去が必要になる場合があり、これによりサイクル タイムが増加し、必要な H8 許容範囲の外にボアが押し出される可能性があります。
国内および輸入の DOM チューブは定期的に曲げられ、ノッチが付けられ、研磨されます。引き抜き縫い目はこれらの操作では良好に動作しますが、疲労が重要な用途に適している必要があります。シームレス チューブでは、その変動要素が完全に排除されます。部品が高圧で循環したり、荷重の逆転が発生したりする場合、継ぎ目のないことは追加コストを支払う価値があります。溶接ルートによってパフォーマンスがどのように変化するかについてより広い視野を必要とするバイヤーは、次の概要を読むことができます。 ERW 対 DOM 対 CDS チューブ 仕様を確定する前に。
正しい材種と硬度を選択すると、どちらのファミリーでもきれいに加工されます。 DOM は通常、外径と内径の両方がより滑らかな描画された状態で納品されるため、研磨時間が短縮されます。シームレスは厚肉サイズでは若干硬くなる傾向があり、速度や送りに応じて工具寿命が延びたり短くなったりすることがあります。納入状態についてはサプライヤーにご相談ください。焼きなまし、正規化、または絞りのままでは、ほとんどの人が予想するよりも大きな違いが生じます。
ストリップは穴あきビレットよりも安価で、同じ仕上がりサイズに対して使用する材料が少ないため、通常 DOM の方が 1 キログラムあたりの価格が安くなります。この利点は薄肉で大径のサイズになるとさらに大きくなり、重いビレットに穴を開けて削るよりも溶接と絞り加工の方が効率的です。
単一の油圧シリンダー プログラムの場合、コストの違いが決定要因になることはほとんどありません。大量のローラーやショックアブソーバーラインの場合、これは非常に頻繁に起こります。
継ぎ目のない壁の理論上の利点よりも同心性ときれいなボアの方が重要であるため、ほとんどの油圧および空気圧シリンダーの作業は DOM に自然に適合します。 EN 10305-2 E355 および ASTM A513 グレードがこの分野を支配しており、確実に鏡面仕上げに研磨されます。作動圧力が極端に高い場合、継ぎ目に疑いの余地がない部品がマニホールドに溶接される場合、または壁が十分に重いため溶接ルートが不経済になる場合には、シームレスを採用してください。
実用的なポイントの 1 つは、チューブのグレードの選択は、指定する仕上げよりも重要であるということです。ロッドおよびシリンダーのサービスでは、粗さ Ra0.4 で H8 の穴公差が一般的な要件であり、それを想定するのではなく図面に書き込む必要があります。私たちは供給します ホーニング&SRBシリンダーチューブ DOM とシームレスなベース材料の両方で使用できるため、顧客はサプライヤーを変更することなくコストとパフォーマンスを両立できます。
 油圧シリンダチューブ – 冷間引抜溶接鋼 EN 10305-2、E355、ホーニングおよび SRB 用 当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、高品質の溶接鋼管を使用し、精度を向上させるためにさらに冷間引抜き加工が施されています。 製品を見る→
ほぼすべての技術的な議論でいくつかの誤解が生じますが、それらを早期に解決することで、多くのやり直し作業を節約できます。
DOM かシームレスかという質問に対する正しい答えがカタログから得られることはほとんどありません。それは、製造ルートを荷重ケース、仕上げステップ、購入予定の数量に適合させることから始まります。壁、公差、グレード、表面仕上げを含めた図面を私たちに送ってください。どのルートがより良い価格でより良い部品を提供するのか、そしてその理由を明確に説明します。
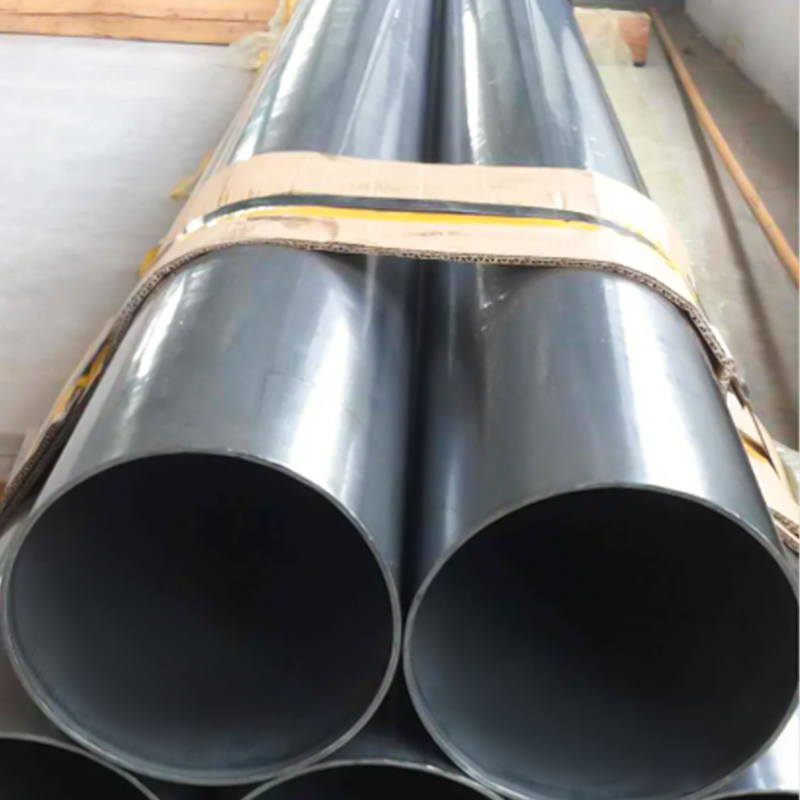
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...


