

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm)
EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...
E355 ほど頻繁に油圧シリンダの図面に表示される鋼種はほとんどありません。シリンダーショップでは、コールアウトはほとんど反射的です: チューブは EN 10305-1、グレード E355、研ぎ澄まされた ID に準拠しています。この短い線には、強度、溶接性、表面仕上げ、および数千回の圧力サイクル後の完成したバレルの挙動に関する多くの情報が含まれています。
当社では E355 チューブを毎日冷間引き抜き、熱処理、研磨を行っており、お客様からのこのチューブに関する質問は驚くほど一貫しています。 E355 材質の油圧シリンダ チューブを初めて正しく指定することについて、生産現場で学んだことは次のとおりです。
ヨーロッパのシステムでは、「E」は鋼がエンジニアリング目的であることを意味し、数字 355 はメガパスカル単位の最小降伏強さを表します。したがって、E355 チューブは、約 490 ~ 630 MPa の引張範囲と約 22 パーセントの最小伸びで、少なくとも 355 MPa の降伏 (約 51,500 psi) に達することが保証されています。強度と延性の組み合わせは、まさに圧力を保持するバレルに必要なものです。
チューブ形状のグレードは 2 つの規格によって管理されています。1 つは冷間引抜シームレス精密チューブの EN 10305-1、もう 1 つは冷間引抜溶接精密チューブの EN 10305-2 です。どちらも同じグレード ファミリと同じメカニカル ターゲットを使用しているため、製造ルートも明記されるまで E355 コールアウトは完成しません。
化学的には、E355 は普通の炭素マンガン鋼であり、合金鋼ではありません。一般的な制限は、炭素が最大 0.22 パーセント、シリコンが最大 0.55 パーセント、マンガンが最大 1.60 パーセント、リンと硫黄がそれぞれ最大 0.025 パーセントです。この無駄のない化学的性質により、材料が手頃な価格で溶接性が高く、冷間引抜き、焼きなまし、応力除去によって強度と寸法精度を高めることができます。
私たちが耳にする最も頻繁な質問は、バレルを継ぎ目のない E355 チューブで作るべきか、溶接された E355 チューブで作るべきかというものです。どちらのルートも正当であり、同じ冷間引抜き装置を使用します。
シームレス E355 チューブは穴あきビレットから始まり、溶接継ぎ目はありません。これは、高圧厚肉シリンダー、伸縮式ステージ、および壁を通る均一性と圧力の完全性が交渉の余地のない用途のデフォルトです。壁の厚さは十分であり、超音波検査ではクリーンで追跡可能な結果が得られます。
 油圧シリンダチューブ – 冷間引抜シームレス鋼 EN 10305-1、E355、ホーニングおよび SRB 用 当社の油圧シリンダ チューブは、EN 10305-1 E355 に準拠した冷間引抜シームレス鋼で作られています。精密ホーニングまたは SRB (超仕上げ) プロセス用に設計された... 製品を見る→
EN 10305-2 に準拠して溶接された E355 チューブは、ERW または DOM チューブとしての寿命を開始し、その後マンドレル上で冷間引抜加工されて溶接ゾーンを改善し、寸法を引き締めます。薄壁、長い長さ、コスト重視のボリュームプログラムの場合、通常、これがより経済的な解決策であり、研ぎ澄まされ応力が緩和された状態では、中圧シリンダーで確実に機能します。
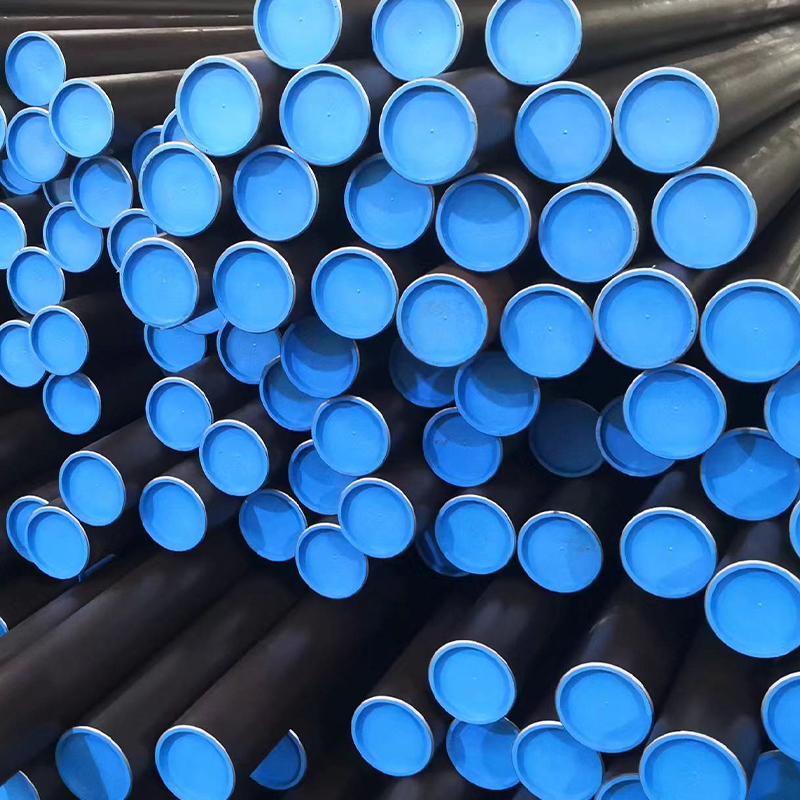 油圧シリンダチューブ – 冷間引抜溶接鋼 EN 10305-2、E355、ホーニングおよび SRB 用 当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、高品質の溶接鋼管を使用し、精度を向上させるためにさらに冷間引抜き加工が施されています。 製品を見る→
E355 は入手可能なグレードの中で最も強力ではありませんが、それがまさにそれが非常に広く使用されている理由です。これは、他のほとんどの素材に匹敵する実用的な中間点を占めます。
シリンダーチューブは内径が完成して初めてバレルになるのですが、ここがE355の評価の高さです。冷間引抜加工後、粗さ Ra 0.4 マイクロメートルで H8 公差に達するまで穴を研磨またはローラー研磨し、要求の厳しい用途ではさらに鏡面グレードの内径まで押し上げます。
その仕上げは表面的なものではありません。シーリング システムはボアに直接配置されるため、表面の質感が摩擦、漏れ、シールの寿命を左右します。一貫性のないクロスハッチング角度や残留描画マークは、シールの早期破損の根本原因となります。これについては、ノートで詳しく説明した問題です。 油圧シリンダのシールが故障し続ける理由と、ボアの仕上げがどのようにそれを引き起こすのか .
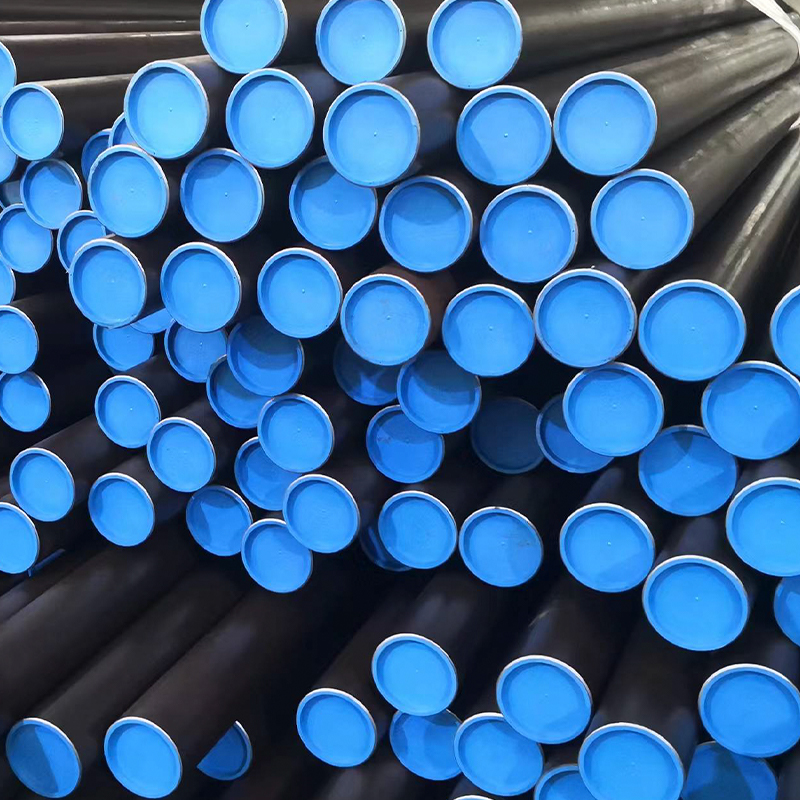 ホーニング&SRBチューブ – EN 10305-1 E355 H8 Ra0.4、油圧シリンダーバール用ミラーID仕上げ 当社のホーニングおよびスカイブド ローラー バーニッシュド (SRB) チューブは、EN 10305-1 E355 冷間引き抜きシームレス鋼管から製造され、優れた品質を実現するために精密加工されています。 製品を見る→
バレルとのマッチングはアセンブリのロッド側で、表面硬度と耐食性がボアの仕上げに引き継がれます。当社では、シリンダーの両側を 1 つのサプライ チェーン内に保持しているため、バレルとバレルのペアが必要になります。 油圧・空圧シリンダ用ピストンロッド 互換性のある公差と仕上げで納品されます。
グレードの選択は通常、圧力定格、重量、溶接性、コストの間のトレードオフになります。以下の表は、最もよく聞かれる素材に対して E355 がどのように対応するかをまとめたものです。
| グレード | 標準 | 最小降伏量(MPa) | 引張(MPa) | 典型的なシリンダーの役割 |
|---|---|---|---|---|
| E235 | EN 10305-1 / -2 | 235 | 360–520 | 低圧および空気圧シリンダー、成形可能部品 |
| E355 | EN 10305-1 / -2 | 355 | 490–630 | 一般的な油圧バレル、ホーニングチューブ、溶接およびシームレス |
| St52.3 | DIN 2391 ファミリ | 355 | 490–630 | 従来のコールアウト、実質的に E355 と同じ強度クラス |
| 20MnV6 | ミル仕様 | 約500 | 600~750 | 要求の厳しいバレルとクロムメッキのロッドストック |
| 27SiMn | GB規格 | 約835 | 約980 | 重量が重要となる鉱山および超高圧シリンダー |
シリンダーが約 350 bar 未満で動作し、重量が重要ではない場合、ほとんどの場合、E355 が最も経済的なサウンドの選択肢となります。圧力、重量、肉厚が本当に必要な場合にのみ、マイクロ合金またはシリコンマンガングレードにステップアップしてください。
完全な仕様により、何週間もやり取りする時間を節約できます。お問い合わせを送信する際は、次の内容を含めてください。
彼らは近いいとこです。古い DIN 2391 ファミリの St52.3 と EN 10305 の E355 は同じ強度クラスに属し、降伏点と引張目標が非常に似ています。新しい図面の場合は、EN 指定が最新の仕様および証明書の参照となるため、EN 指定をお勧めします。
はい。低炭素と適度なマンガン含有量により、より溶接可能なシリンダーグレードの 1 つとなります。溶接引き抜きチューブの場合、冷間引き抜きの前に溶接シームが生成され、精製されるため、ホーニング後の EN 10305-2 材料の挙動は予測どおりになります。
ボアがシール面として機能する場合のみ。構造部材、スリーブ、または機械加工素材に使用されるチューブは、絞り加工または規格化された状態で供給でき、最終寸法が決まったら後でホーニング加工を追加できます。
E355 は、特別な処理を必要とせずに機能するため、数十年にわたり油圧シリンダ設計の中心であり続けています。溶接、機械加工、研磨、圧力保持を行い、シリンダー製造業者が実際に使用するサイズで入手可能です。
新しいバレル設計を検討している場合、または調達が困難になったグレードを交換する場合は、図面またはサイズリストをお送りください。当社は、E355 冷間引抜きシームレスおよび溶接チューブ、鏡面グレードの内径まで研ぎ澄まされた SRB バレル、およびプロトタイプと量産の両方に対応する、すぐに組み立てられる完成品シリンダー バレルを製造しています。

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...

当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、精度、表面仕上げ、機械的特性を向上させるためにさら...

EN 10305-3 E235 精密コンベヤー ローラー チューブ – マテリアル ハンドリング用 Ø60.3 x 2.0 mm

当社の EN 10305-2 冷間引抜溶接 (CDW) ホーニング & SRB チューブは、鏡面の内部仕上げ (Ra ≤ 0.4 μm) と H8 公差を...

精密冷間引抜溶接鋼管 (CDW) – EN 10305-2 E235 & E355 油圧、自動車、機械工学用の高耐久鋼管 Suao Metal...

当社のホーニング&スカイブド&ローラーバニッシュド(SRB)チューブは、EN 10305-1 E355 冷間引き抜きシームレス鋼管から製造され、優れた表面...


