

ASTM A513 タイプ 2 冷間圧延チューブ – グレード 1010、1 インチ x 0.065 インチの自動車部品用 DOM 仕上げ
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...
2 つのチューブに同じ ASTM A513 ステンシルを搭載しても、鋸、ベンダー、または旋盤に到達すると、まったく同じように動作します。タイプ 1 とタイプ 5 は 1 つの仕様の両端にあります。タイプ 1 は溶接されて出荷されますが、タイプ 5 は溶接されてからマンドレル上で冷間引抜きされます。たった 1 つの追加のステップにより、公差、表面状態、強度、価格が変わります。
当社は長年にわたり自社の冷間引抜ラインを使用して両方のルートを実行しており、お客様からの質問は驚くほど一貫しています。描画ステップにお金を払う価値があるのはどのような場合でしょうか?また、誰も測定しない単なる精度が高いのはどのような場合でしょうか?この記事では、実際の注文で通常重要となる順序の違いについて説明します。
ASTM A513 は、電縫溶接された炭素鋼および合金鋼の機械的チューブの仕様です。丸型、正方形、長方形、特殊な形状を網羅しており、生産ルートを6種類に分類しています。タイプ 1 とタイプ 5 は、発注書に最も頻繁に表示される 2 つであり、最も頻繁に混同される 2 つでもあります。
両方とも 1 つの仕様を共有しているため、化学範囲、試験方法、および採点ルールはかなり重複しています。本当の違いは、チューブの製造方法、つまり工場でドックで何を提供できるかにあります。
タイプ 1 は家族の出発点です。ストリップはチューブに形成され、電縫溶接され、サイズ調整され、真っ直ぐにされ、切断されます。その後は何も描画されないため、受け取るチューブは基本的に溶接機から出たチューブとなります。
内径に溶接バリが見え、外側に継ぎ目がある経済的なチューブが得られます。直径と壁の公差は、仕様のより広い溶接されたままの値に従い、別の熱処理が合意されない限り、溶接シームとその熱影響部は溶接機から出たままになります。
成形性が強みです。タイプ 1 は、容易に曲げ、平坦化し、溶接することができるため、構造フレーム、コンベア ローラー、ラック、およびチューブを機械加工するよりも接合する一般的な製造に多く使用されます。
タイプ 5 は、タイプ 1 が終了するところとまったく同じところから始まり、溶接されたチューブで始まります。次に、チューブはマンドレル上で冷間引抜きされ、外径を縮小し、壁を制御し、同時に内面をアイロンをかけるパスです。図面では内部の溶接バリが除去され、継ぎ目がより平らに加工され、より同心のチューブが残ります。
実際の結果として、外径、内径、壁の公差がより厳密になり、真直度が向上し、表面がより滑らかになった DOM チューブが得られます。冷間加工により降伏強度と引張強度も向上し、圧力と耐荷重の向上に役立ちますが、後で部品に厳しい成形が必要になった場合、延性が低下する可能性があります。
2 つの注意事項を繰り返す価値があります。絞り加工では残留応力が残るため、狭い半径での曲げや重機械加工の場合は、焼きなましまたは応力除去の条件を指定する必要がある場合があります。また、溶接の継ぎ目は消去されるのではなく平らになります。内径にかすかな線が残ることがよくあります。
 DIN 2393 および ASTM A513 に準拠した冷間引抜溶接鋼管 ST37-2 および ST52-3 の高精度溶接チューブ。厳しい公差と機械加工可能な表面を備えています。グレードや加工上の注意点を比較の上、ご指定下さい。 製品を見る→
以下の表は、私たちがエンジニアやバイヤーとよく話し合う相違点をまとめたものです。これは、標準自体の代替物ではなく、仕様に関する会話の出発点として扱ってください。
| 特徴 | タイプ 1 (ERW、溶接のまま) | タイプ 5 (マンドレル引抜き、DOM) |
|---|---|---|
| 生産ルート | 熱間圧延、電縫溶接、寸法調整および切断されたストリップ | 電縫溶接後、マンドレル上で冷間引抜き加工 |
| 溶接シーム | OD シームと ID フラッシュがそのまま残っている | IDフラッシュを除去し、縫い目を絞り加工で平らにしました |
| 寸法許容差 | より広い溶接ままの値 | より厳しい外径、内径、壁の公差 |
| 同心性と壁の均一性 | 許容範囲ですが、バリエーションが増える | 描画パスにより明らかに改善されました |
| 表面状態 | ミルスケール (1a) または酸洗いして油を塗った (1b) | より滑らかで、より明るく、通常は油が塗られています |
| 強さ | 溶接そのままのベース状態 | 焼き鈍しをしない場合、冷間加工による歩留まりが高くなる |
| 成形性 | 曲げ、平坦化に優れています | 限定的;きつい曲げにはアニーリングが必要な場合があります |
| 被削性 | 加工可能、縫い目が細かい切断を妨げる可能性がある | より均一な壁と真円度の向上 |
| 相対価格 | コストベースライン | トン当たりまたは長さ当たりの有意なプレミアム |
| 一般的な使用方法 | フレーム、ローラー、ラック、一般製造 | シリンダーバレル、ショックアブソーバー、ドライブシャフト |
化学が議論を決定することはほとんどありません。どちらのタイプも通常、1008、1010、1020、1026 などのグレードで供給されており、仕様ではいずれの場合でも同様の範囲が許可されています。変化するのは状態です。通常、引抜きのままのタイプ 5 チューブは、溶接のまま放置された同じグレードのチューブよりも高い降伏値と引張値を示しますが、焼きなましされたタイプ 5 は延性と引き換えにその強度の多くを取り戻します。
寛容さこそがお金の隠れ場所なのです。シリンダーバレルでは、ID の真円度と壁の均一性がシールの寿命と漏れを直接制御します。コンベアローラーでは外径と真直度により振れと騒音を抑制します。図面がより広いウィンドウを許容できる場合、DOM の精度にお金を払うのは無駄です。ボアが鏡面仕上げに研がれている場合、溶接されたままの偏心チューブから始めると、コストが下流のスクラップに移動するだけです。
タイプ 1 は、穴あけではなく、チューブの形成、溶接、またはボルト締めの作業に適しています。一般的な業務には、振れが重要ではない構造フレーム、ラッキング、一般的な製造、低圧ライン、ローラー本体などがあります。
タイプ 5 は、油圧および空圧シリンダー バレル、ショックアブソーバー本体、ドライブ シャフト、および後でホーニングまたはスカイビングされるベース チューブなど、内径が機能面となる場所で高い評価を得ます。これらの部品では、壁が硬くなり同心度が高くなるため、加工代が減少し、切断不良が発生します。
特にシリンダー作業については、 油圧シリンダーチューブ 概要では、ベース チューブの状態がホーニング、スカイビング、および最終組み立て公差にどのように影響するかを説明します。
 ASTM A513 ST52 冷間引抜溶接鋼の油圧シリンダ チューブ 油圧および空圧シリンダーボア用の DOM チューブ。シームレスチューブに代わるコスト効率の高い代替品として、ホーニング対応の ID 仕上げと真直度を提供します。 製品を見る→
タイプ 5 には常にプレミアムが付きますし、そうすべきです。追加の描画、パス間の処理、およびより厳格な検査にはすべて費用がかかります。正直な疑問は、どのタイプがキログラムあたり安いかということではなく、よりきつめのチューブが十分な機械加工、スクラップ、再加工を省いて元を取れるかどうかです。研ぎ澄まされたシリンダーバレルの場合、答えは通常「はい」です。溶接されたゲート フレームでは、このようなことはほとんどありません。
以前の内訳 タイプ 1 とタイプ 5 の間の機械的およびコストのトレードオフ 実際の例を使ってその算術を掘り下げます。
発注書を発行する前に、到着したチューブが設計したチューブと一致するかどうかを決定する詳細が次のとおりです。
これら 7 つの回答を書面で受け取れば、最初のトラックが出発する前にほとんどの紛争は解消されます。
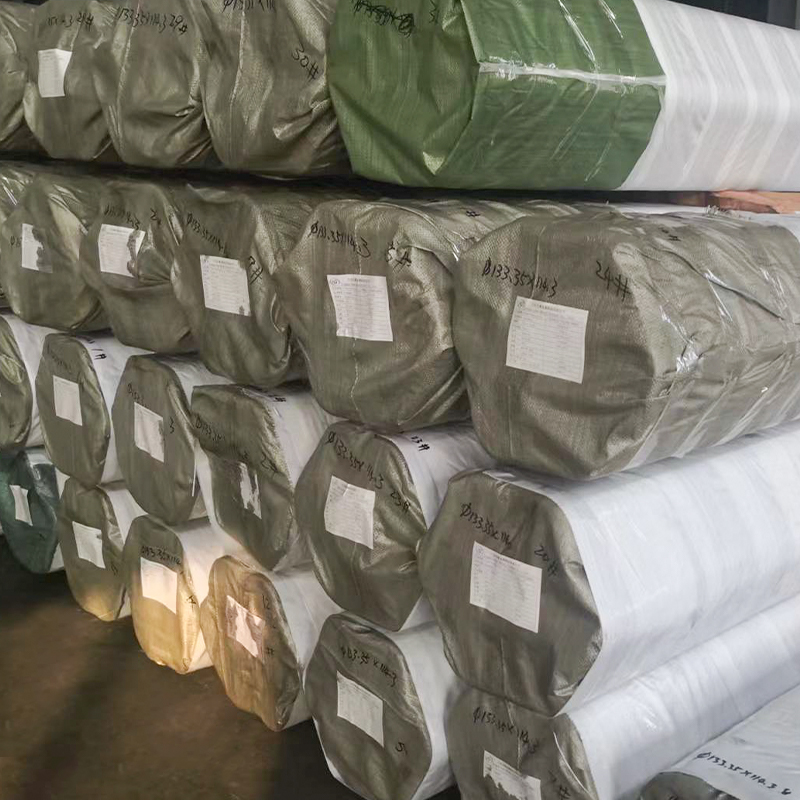 油圧シリンダーバレル用ホーニング&SRB溶接チューブ 信頼性の高いシール寿命を必要とする中圧シリンダーバレル向けに、ホーニング加工または SRB ミラー ID、H8 精度、厳密な真直度を備えた冷間引き抜き溶接チューブ。 製品を見る→
つまり、タイプ 1 とタイプ 5 は、コスト対精度の曲線上の 2 点ほどの競合ではありません。タイプ 1 では、ライブ溶接シームと広い公差を備えた、溶接可能で成形可能な経済的なチューブが得られます。タイプ 5 は、同心性、きれいな穴、およびより高い描画時の強度を得るために、追加の描画パスを 1 つ費やします。
実際に重要な表面の機能にタイプを照合し、状態と公差クラスを書面で確認すれば、通常、選択は自動的に決まります。特定のバレル、シャフト、ローラーの重量を量る場合は、図面とデューティ サイクルをお送りください。どのルートを走るのか、そしてその理由をはっきりと言えるのが嬉しいです。
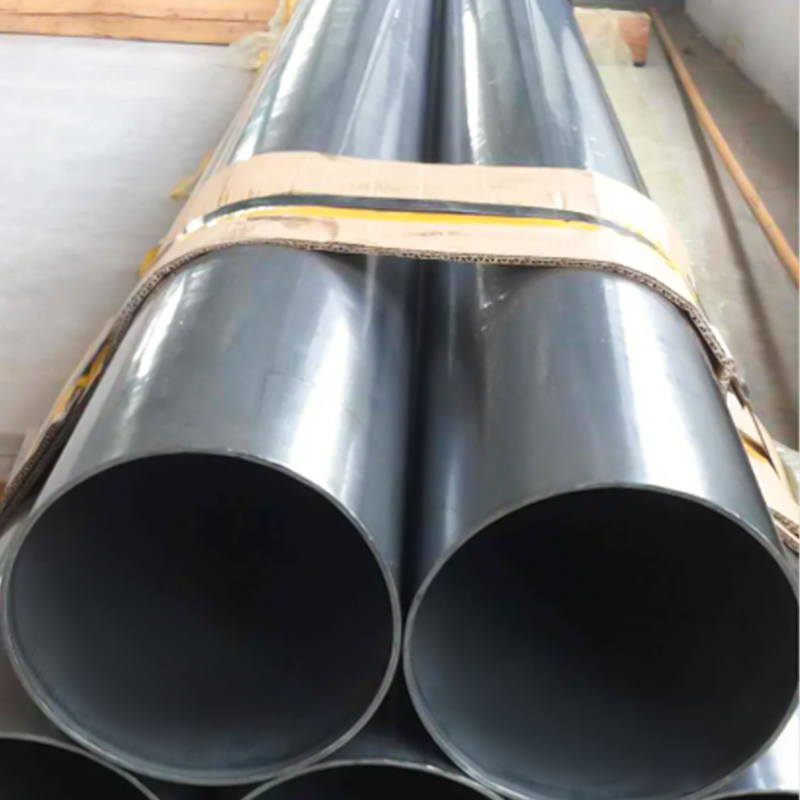
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...

ASTM A513 グレード 1010 精密重力コンベヤー ローラー チューブ – 2 インチ x 0.065 インチ

ASTM A513/A519 精密ドライブ シャフト チューブ – 1026、1020、1015、4130 (7 x 0.120 インチ & 2–8.62...

ASTM A519 グレード 4130 地質工学用ドリルパイプ – 土壌サンプリング用 Ø89 mm x 6 mm

冷間引抜溶接鋼管 (CDW) – DIN 2393 | ASTM A513 (ST37-2、ST52-3) 油圧、自動車、産業用途向けの高精度 CD...

当社の油圧シリンダ チューブ – ASTM A513 ST52 冷間引抜溶接 (CDW) は、高精度、信頼性、コスト効率のバランスを実現するように設計され...


