冷間引抜溶接鋼管 (CDW) – DIN 2393 | ASTM A513 (ST37-2、ST52-3)
油圧、自動車、産業用途向けの高精度 CDW 鋼管
Suao Metal は、DIN 2393a および ASTM A513 規格に従って製造されたプレミアム冷間引抜溶接 (CDW) 鋼管を供給しており、グレード ST37-2 および ST52-3 で入手可能です。当社の精密設計チューブは、優れた強度、厳しい公差、優れた表面仕上げを実現しており、要求の厳しい産業用途に最適です。
主な機能と利点
· 冷間引抜の精度 – 機械的特性を強化します (引張強さの向上、硬度の向上)。
· 厳格なコンプライアンス – DIN 2393 (ドイツ) および ASTM A513 (米国) 仕様に適合します。
· 滑らかな表面仕上げ – バリがなく、機械加工、コーティング、または溶接が可能です。
· 幅広い材質範囲 – 溶接性用の ST37-2 (S235JR 相当)、および高負荷用途用の ST52-3 (S355JR 相当)。
· カスタムサイズ – お客様の要件に合わせて、さまざまな外径、肉厚、長さをご用意しています。
一般的なアプリケーション
· 油圧・空圧システム(シリンダチューブ、アクチュエータ部品)
· 自動車部品(シャシー、トランスミッション、燃料ライン)
· 機械・軸受(コンベヤーローラー、ブッシュ、シャフト)
· 建設・構造工学(足場、支持フレーム)
規格と同等グレード
| 標準 | グレード | 主要なプロパティ | 同等グレード |
| DIN 2393 | ST37-2 | 低炭素、良好な成形性 | S235JR (英語)、Q235B (イギリス) |
| DIN 2393 | ST52-3 | 高強度、耐荷重性 | S355JR (英語)、Q355B (イギリス) |
| ASTM A513 | タイプ 5 (ERW) | 電縫溶接 | AISI 1018、1026 |
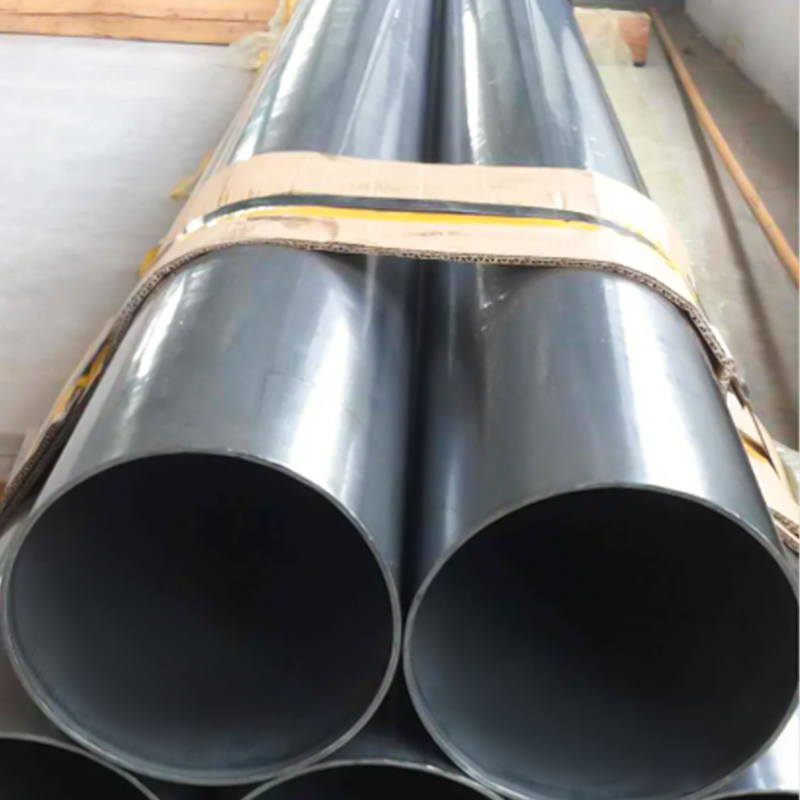
最大外径 299mm の高精度 CDW チューブ – カスタムサイズも利用可能
完全なサイズ範囲
| 外径 (OD) | 肉厚 | 標準 Length | 許容範囲 | グレードs Available |
| 8mm~30mm | 0.8mm~3.0mm | 2m~12m | h9 (DIN 2393) | ST37-2、ST52-3 |
| 32mm~60mm | 1.2mm~5.0mm | 2m~12m | h10 | ST37-2、ST52-3 |
| 63mm~120mm | 1.5mm~8.0mm | 2m~12m | h11 | ST37-2、ST52-3 |
| 121mm~180mm | 2.0mm~12.0mm | 2m~12m | h11 | ST52-3 |
| 182mm~299mm | 3.0mm~20.0mm | 2m~12m | h12 | ST52-3 |
重要なメモ:
· すべてのチューブは DIN 2393 パート 1/2 および ASTM A513 タイプ 5 に準拠しています。
· OD 300 ~ 450mm の特殊サイズも利用可能 (MOQ が適用されます)
· 構造用途向けに最大 12 メートルのカスタム長さ
· 表面粗さ:Ra≦1.6μm(二次加工にて対応可能)
高度な生産プロセス
材料の準備
· 冷間圧延鋼帯 (DIN EN 10139)
· 分光計で化学組成を確認
高周波溶着
· 400kHzの周波数でのERWプロセス
· 溶接シームを焼きなまして均一な微細構造を実現
冷間引抜加工
· 超硬ダイスによる多段階絞り加工
· パスごとに 15 ~ 30% の断面縮小
· 線引き間の中間アニーリング (650 ~ 750°C)
最終処理
· 回転矯正(真直度±0.1mm/m)
· 超音波検査 (100% カバー率)
· 腐食防止のためのリン酸塩処理/油処理
技術的な比較: ST37-2 と ST52-3
| プロパティ | ST37-2 (DIN 2393) | ST52-3 (DIN 2393) | ASTM A513相当 |
| 降伏強さ | ≧235MPa | ≧355MPa | タイプ5 (1018) |
| 引張強さ | 340~470MPa | 490~630MPa | タイプ5 (1026) |
| 伸び(A₅) | ≥23% | ≧20% | - |
| 衝撃試験 | 20℃ | -20℃ | - |
| 炭素含有量 | ≤0.17% | ≤0.20% | - |
代表的な用途
· ST37-2: 家具フレーム、コンベアローラー、軽量構造部品
· ST52-3: 油圧シリンダー、トラックシャーシ、クレーンブーム
· 特別な用途: 空気圧システム(ISO 7180)、自動車安全部品
当社の CDW 真空管を選ぶ理由
· 二重認証: DIN 規格と ASTM 規格の両方に準拠
· 大量の在庫: 倉庫に8,000トン
特別サービス:
1. 内径・外径研削(精度±0.01mm)
2. 亜鉛メッキ(膜厚20μmまで)
3. 複雑な形状のレーザー切断
当社のエンジニアリングチームにお問い合わせください:
[ボタン] DIN 2393 フルスペックシートをダウンロード
[ボタン] 大量の価格を即時確認