

ASTM A513 タイプ 2 冷間圧延チューブ – グレード 1010、1 インチ x 0.065 インチの自動車部品用 DOM 仕上げ
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...
精密溶接チューブが車両プログラムで最高額を獲得することはほとんどありません。プロペラシャフトの内側に設置されたり、ダンパーの外側本体を形成したり、顧客が決して目にすることのない場所に流体や構造物を運びます。しかし、購入者やエンジニアにとっては、チューブの真直度、壁の一貫性、溶接の品質、内面によって、次の作業がスムーズに進むかどうかが決まります。私たちの工場では、シンプルに見える図面が、ストリップの選択、溶接、冷間引抜、熱処理、検査という慎重な順序になるということを毎日目にしています。レビューしている場合 自動車用DOMチューブ 以下のメモは、会話へのアプローチ方法を反映しています。
自動車用精密溶接管は通常、スリット鋼帯から作られた電気抵抗溶接 (ERW) 管として始まります。次に、チューブは冷間引抜きまたは冷間圧延され、焼きなまされ、サイズ調整され、真っ直ぐにされ、切断され、検査されます。北米では、この結果は DOM チューブ、またはマンドレル上に引張られたチューブと呼ばれることがよくあります。ヨーロッパでは、EN 10305-2 に基づいて冷間引抜溶接精密管として指定される場合があります。目的は単に溶接管を作ることではありません。目的は、溶接された中空セクションを、制御された内径、外径、肉厚、真直度、および機械的特性を備えた再現可能な部品に変えることです。
以下の表は、一般的な地下鉄ルートを比較するための実用的な出発点です。普遍的なランキングではありません。
| プロパティ | 溶接ままの電縫管 | 冷間引抜溶接管 (DOM) | シームレスチューブ |
|---|---|---|---|
| 寸法管理 | 一般的なチューブに適しています | 絞り加工後の外径、内径、壁面の締まり | 厳密だがプロセスに依存する |
| 溶接シーム | 存在し、制御する必要がある | 保管、サイズ調整、検査 | なし |
| 同心度と真直度 | 中等度 | コールドドローと矯正により改善 | 普通に良い |
| 表面仕上げ | ミル表面 | ID と OD が向上。磨いたり磨いたりすることができる | いいですね。 ID はまだ加工が必要な場合があります |
| 一般的な自動車用途 | 一般的な構造と流体ライン | ドライブシャフト、ショックアブソーバー本体、精密部品 | 高負荷または継ぎ目のないアプリケーション |
材料の選択は仕事に続きます。 EN 10305-2 は、E235 や E355 などのグレードの冷間引抜溶接精密チューブをカバーしており、ASTM A513 は機械チューブに広く使用されています。 DIN 2393 は、冷間引抜精密管の図面にも記載されています。駆動系部品については、1015、1020、1026、E235、E355、E420 などのグレードが検討に入る可能性があります。ショックアブソーバー本体の場合、E235-N や SPHC などのより柔らかい成形可能なグレードが検討されることが多く、設計に応じて EN 10305-1 E235 または E355 が代替品となります。
 EN 10305-2 冷間引抜溶接精密鋼管 寸法精度、表面品質、成形条件の一致が必要な油圧部品、自動車部品、機械部品向けに E235、E355、E460 グレードを提供します。 製品を見る→
配送状態はグレードと同じくらい重要です。冷間引抜き、焼きならし、焼きなまし、または応力除去されたチューブは、曲げ、かしめ、溶接、機械加工において異なる動作をする可能性があります。紙面上では強そうに見えるグレードでも、端部成形が不安定になる場合は、選択が間違っている可能性があります。私たちは成形ルートと荷重ケースから始めて、その後勾配と条件を一緒に絞り込むことを好みます。
溶接チューブの精度が 1 回の操作で得られることはほとんどありません。それはチェーンを制御することから来ます。
冷間引抜きは、多くの自動車購入者が DOM チューブについて連想するステップです。マンドレル上で絞り加工を行うと、同心度、壁の均一性、ID 仕上げ、および寸法公差が向上します。伸線間の焼きなましにより延性が回復し、矯正と慎重な長さの切断により真直性が保護されます。その後、検査によってプロセスによって何が生成されたかが確認されます。
溶接シームには注目に値します。チューブを引き抜く前に、成形、スカーフ加工、冷却を一貫して行う必要があります。縫い目が高すぎたり、薄すぎたり、溶着が不十分であると、成形後に疲労の開始点になる可能性があります。目視検査、寸法検査、および指定されている場合には、非破壊検査または機械的検査により、縫い目が健全であることを確認するのに役立ちます。私たちは、最後に問題を検査するよりも、最初に溶接を制御したいと考えています。
自動車用チューブは、広範囲に及ぶ小規模なカテゴリです。同じミル分野で、プロペラシャフト、ダンパー本体、構造ブラケット、または流体搬送アセンブリをサポートする場合があります。詳細は変わりますが、再現性の要求は変わりません。
ドライブ シャフトでは、チューブがトルクを伝達し、速度が上がっても真っ直ぐでバランスが取れた状態を維持する必要があります。壁の均一性、同心性、溶接品質、および端部成形性は、単一の見出しの数字よりも重要です。共通の仕様には、ASTM A513 または A519 グレード 1026、1020、および 1015、ならびに EN 10305-2 E355、E235、および E420 が含まれます。溶接は簡単だがバランスを取るのが難しいチューブは、下流側でのコストが高くなります。
 ASTM A513/A519 精密ドライブ シャフト チューブ トルク伝達ドライブ シャフト用のグレード 1026、1020、1015、および 4130 チューブは、壁の均一性、同心性、溶接品質、および端部成形性をバランスのとれた性能の中心に備えています。 製品を見る→
ショックアブソーバーチューブには、成形、圧着、溶接、加圧、そして何百万もの小さな動きなど、さまざまな応力がかかります。シールとピストンが意図したとおりに機能できるように、内径はきれいで一貫している必要があります。一般的な参考文献には、EN 10305-2 E235-N、SPHC、および EN 10305-1 E235 または E355 が含まれます。チューブが楕円形であったり、内径の仕上げが一貫していなかったりすると、シールがうまく貼れない可能性があります。
 EN 10305-2 E235 N 油圧ショックアブソーバー チューブ ショックアブソーバー本体用の正規化された E235 N の冷間引き抜き溶接精密チューブ。きれいな ID、真直度、表面仕上げがシールとピストンの性能をサポートします。 製品を見る→
曲げ、溶接、機械加工されたチューブ アセンブリは舞台裏で行われることがよくあります。ここでは、鋼のグレードと同じくらい、切断長さ、曲げ性、溶接性、表面処理が重要となる場合があります。当社のラインとお客様の組立ラインの間でチューブを保護するために、リン酸塩処理、油処理、または電子コーティングが指定される場合があります。実際的な質問は、「どのチューブですか?」ということだけではありません。しかし、「どのような状態で到着する必要がありますか?」
ほとんどの調達問題は、プロセスのギャップではなく、仕様のギャップから始まります。図面には外径と壁面が示されている場合がありますが、真直度、内径仕上げ、溶接検査、出荷状態は省略されています。これらの詳細は、工具、サイクル タイム、検査方法に影響します。お客様が RFQ を送信するとき、私たちは寸法だけでなく部品の機能を確認したいと考えています。
見積段階での短い会話は、拒否されたロットよりも安くなります。どの等級や公差が現実的であるかわからない場合は、 図面と動作条件をお送りください ;チューブを純正仕様に押し込むのではなく、機能に合わせた生産ルートをご提案します。
精密溶接されたチューブは、到達距離が長く、静かなコンポーネントです。チューブ自体が車両に搭載されなくなった後も、バランス、シーリング、疲労寿命、組み立て時間、および廃棄率に影響を与える可能性があります。最良の仕様が常に最も厳しい仕様であるとは限りません。機能、成形ルート、検査方法に合わせたものです。自動車のバイヤーやエンジニアにとって、それは、チューブが何をしなければならないのかという実際的な質問を早い段階で行うことを意味します。どのように形成されるのでしょうか?どの表面が重要ですか?受け入れはどのように測定されますか?それが明確であれば、材種、溶接工程、冷間引抜ルート、納入条件などを安心して選択することができます。これが、冷間引抜溶接および精密鋼管のメーカーとして当社がとるアプローチです。プロセスを実用的に保ち、公差を正直に保ち、RFQ から出荷までオープンな会話を維持します。
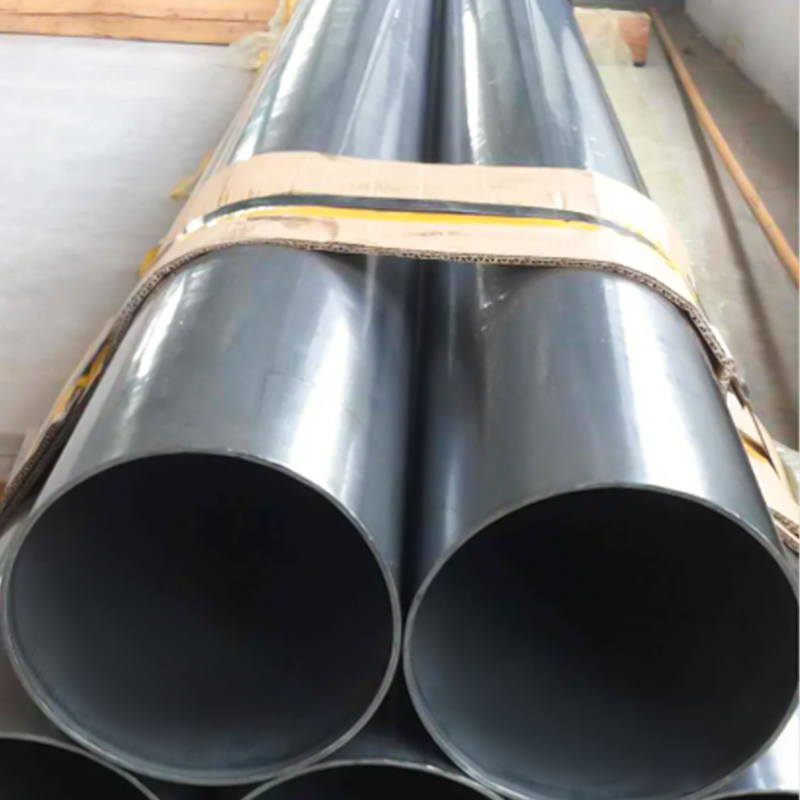
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...

当社の Super Smooth ID Tube (SSID) は、極めて高い精度を必要とするアプリケーション向けに設計されています。


