

ASTM A513 タイプ 2 冷間圧延チューブ – グレード 1010、1 インチ x 0.065 インチの自動車部品用 DOM 仕上げ
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...
自動車エンジニアがドライブ シャフト、ショックアブソーバー本体、または油圧シリンダー バレルの図面を受け取るとき、最初の重要な決定は通常、DOM かシームレスかという 1 つの質問に帰着します。車両のチューブ状コンポーネントの大部分において、その答えは DOM チューブです。マンドレル上引抜チューブは、低コストの溶接出発原料と、回転コンポーネントや加圧コンポーネントに必要な強度、表面仕上げ、寸法の一貫性を兼ね備えています。これは自動車業界のデフォルトの機械式チューブであり、ニッチな専門分野ではありません。
その理由は単一の特性ではなく、それらの組み合わせです。冷間引抜により、降伏強度と引張強度が向上し、溶接シームが改善され、溶接されたままの ERW よりも滑らかなボアと外面が得られます。これにより、同じ荷重でも壁が薄くなり、機械加工の回数が減り、ブラケットやヨークをチューブに接合する際の溶接動作がより予測しやすくなります。 DOM チューブは ASTM A513 タイプ 5 や EN 10305-2 などの規格で完全にカバーされているため、OEM は独自の材料に伴う認定の悩みを抱えることなく、世界中で DOM チューブを指定できます。
DOMの略です マンドレルの上に引かれる 。頭字語が何を示唆しているかに関係なく、これは冷間引抜き溶接チューブであり、シームレスな製品ではありません。製造ルートを見れば、その利点のほとんどが説明されます。
冷間絞り工程では、自動車エンジニアにとって重要な 2 つのことが行われます。これにより鋼が加工硬化され、追加の熱処理を行わずに降伏強度が向上し、溶接ゾーンが微細化されるため、継ぎ目が弱い線として機能しなくなります。出発材料がストリップであるため、DOM は幅広い外径と肉厚で利用可能であり、設計者は通常考えているよりも自由度が高くなります。
車両用途の場合、重要な特性は降伏強度、表面仕上げ、壁厚の同心度、OD/ID 制御です。それぞれが疲労寿命からシール保持力まで、性能のさまざまな側面に影響を与えます。
| 標準 | グレード | 典型的な降伏強さ | 一般的な自動車用途 |
|---|---|---|---|
| EN 10305-2 | E235 | 最低235MPa | ショックアブソーバー本体、軽量構造チューブ |
| EN 10305-2 | E355 | 最低355MPa | ドライブシャフト、シリンダーチューブ、高負荷部品 |
| ASTM A513 タイプ 5 | 1010 / 1020 | 約引抜後310~330MPa | ロールバー、ライトフレーム、コンベアおよびローラーコンポーネント |
| ASTM A513 タイプ 5 | 1026 | 約絞り後415~480MPa | ドライブシャフト、重量シリンダーチューブ、サスペンション部品 |
プロペラ シャフトなどの回転コンポーネントには、良好な同心性と一貫した肉厚が必要です。アンバランスは高速道路の速度で現れる振動の問題です。一方、シリンダーやショックアブソーバーは、内径の仕上げによって命が決まります。車両のショックアブソーバーや油圧アクチュエーターのシールはチューブの穴に直接当たるため、内径が粗いと、摩耗、内部漏れ、早期の保証請求が発生します。最終的にホーニングされたシリンダーの場合、H8 または H9 の公差と Ra 0.4 以上の表面仕上げが一般的な要件であり、DOM スターティング チューブにより、メーカーは ERW よりもはるかにこれらの目標に近づくことができます。
図面が欧州 EN 10305-2 仕様に従って書かれている場合、問題の材料は次のとおりです。 EN 10305-2 E235/E355 に準拠した冷間引抜溶接鋼管 。同じ製品クラスは、多くの研ぎ澄まされたシリンダー プログラムのベース チューブとしても機能します。
 冷間引抜溶接鋼管 (CDW) En10305-2 グレード E235 E355 E460、サプライヤー - J Suao は、冷間引抜溶接鋼管 (CDW) En10305-2 グレード E235 E355 E460、カスタム冷間引抜溶接鋼管 (CDW) E460 の中国サプライヤーです。 製品を見る→
DOM チューブの自動車用途は、ほとんどの購入者が想定しているよりも広範囲にわたります。これは、ドライブシャフトのような明白な場所だけでなく、サスペンション、アクチュエーター、および丸く精密で高強度のチューブが必要とされる構造コンポーネントにも現れます。
プロペラシャフト、インターミディエイトシャフト、ステアリングコラムはすべてDOMチューブ上で稼働します。高い降伏強度により壁を薄くすることができ、ドライブラインの重量が軽減され、滑らかな同心円状のボアによりバランスをとる労力が低く抑えられます。 SAE 1026 や E355 などのグレードは、冷間引抜き後に好ましい強度対重量比を提供するため、一般的です。乗用車のプロペラ シャフトの場合、一般的な仕様は冷間引抜 1026 グレードです。 ASTM A513/A519 (1026、1020、および 1015) に準拠した精密ドライブ シャフト チューブ は、バランス ラインに必要な真直度と同心性を備えたこれらのプログラムのほとんどをカバーします。
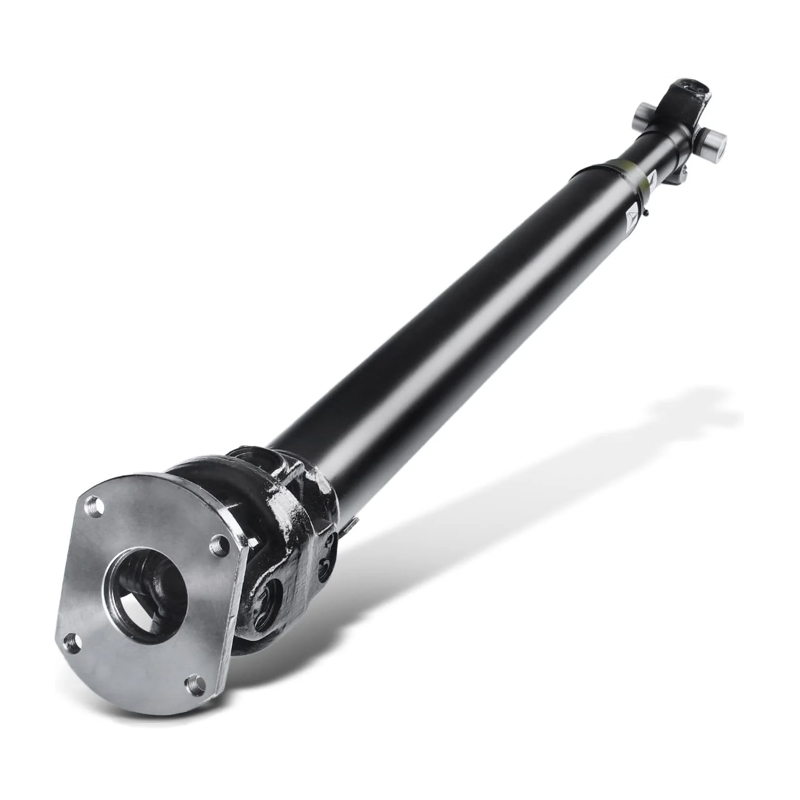 ASTM A513/A519 精密ドライブ シャフト チューブ – 1026、1020、1015、4130 (7 x 0.120 Suao は、ASTM A513/A519 精密ドライブ シャフト チューブ – 1026、1020、1015、4130 (7 x 0.120 インチ & 2–8.625 インチ) の中国サプライヤーです。 製品を見る→
車両のショックアブソーバーの作動チューブは、本質的には薄肉のシリンダーです。その ID 公差はピストンとボアのクリアランスを制御し、その表面品質はシールの寿命を制御します。ここで、DOM のスムーズなボアが単なる利便性ではなく、真のエンジニアリング上の利点となります。一般的な仕様は EN 10305-2 E235-N です。 EN 10305-2 E235-N 冷間引抜ショックアブソーバーチューブ その任務のために特別に生産されています。このアプリケーションの材料オプションを比較するエンジニアは、詳細な情報を見つけることができます。 ショックアブソーバーチューブ選定ガイド 特にスチール、ステンレス、アルミニウムの代替品を評価する場合に役立ちます。
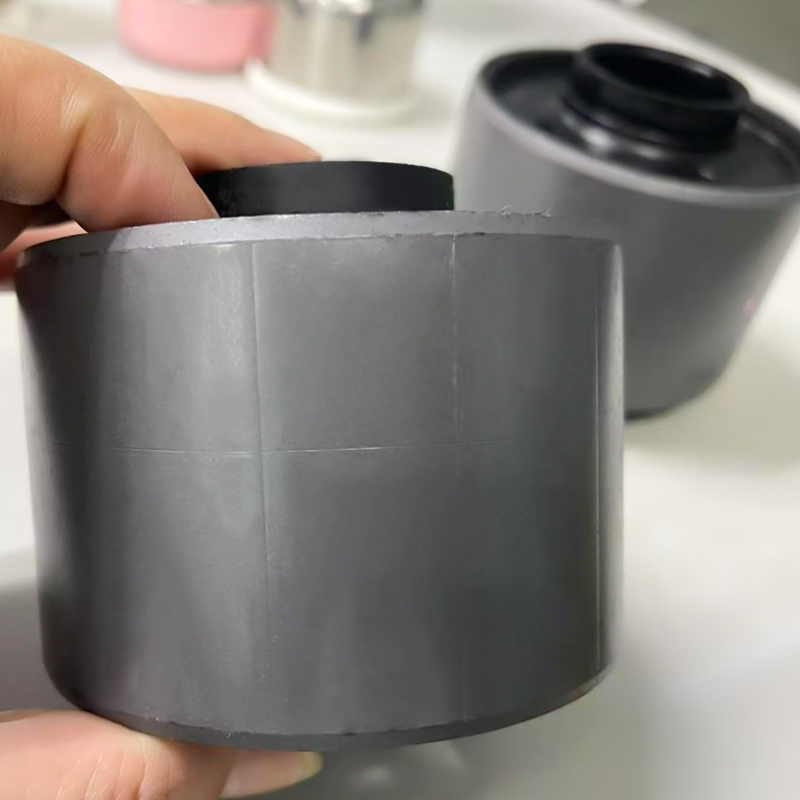 油圧ショックアブソーバーチューブ – EN 10305-2 E235 N、冷間引抜溶接精密 S Suao は、油圧ショックアブソーバー チューブ – EN 10305-2 E235 N、冷間引き抜き溶接精密鋼管 Ø40 x 2mm、カスタム油圧ショックアブソーバー チューブの中国サプライヤーです。 製品を見る→
自動車用アクチュエーターは、探し始めるとどこにでもあります。パワーテールゲート、コンバーチブルトップ、エアサスペンションレベリングシリンダー、トラックのキャブチルトシステム、トレーラーのリフトアクスルはすべて小型の油圧シリンダーを使用しています。各シリンダーのバレルは DOM チューブで、絞り加工後に H8 にホーニングされることがよくあります。内部で漏れが発生したアクチュエータは徐々に静かに故障し、関連コンポーネントが故障するまで検出するのが困難になるため、内面の品質は非常に重要です。同じ理由で、これらのアクチュエータで使用されるピストン ロッドは、通常、引き抜き加工された状態で使用されるのではなく、硬質クロムメッキと高周波焼き入れが施されます。
すべての円形鋼管が同じというわけではなく、その違いは学術的なものではありません。間違った製品タイプを選択すると、振動、シールの漏れ、溶接不良が発生します。実際の違いは次のとおりです。
つまり、DOM はシームレスの利点のほとんどをわずかなコストで実現します。どこに線が引かれているかを実際に見てみるには、 ERW、DOM、CDS チューブの比較 強度、耐性、価格における測定可能なトレードオフについて説明します。
チューブが車両に搭載される場合、材質証明書だけでは十分ではありません。 OEM バイヤー、ティア 1 サプライヤー、およびその品質エンジニアは、DOM ソースを承認する前に少なくとも次のことを確認する必要があります。
商社よりも冷間引抜き、品質管理、二次加工を自社で行っているサプライヤーの方が望ましいです。切断、面取り、矯正、表面処理を 1 か所で行うことができるため、取り扱いによる損傷が軽減され、リードタイムが短縮され、品質責任が明確になります。自動車業界では、たとえどれほど小さいものであっても、すべての偏差に部品番号が関連付けられているため、これは他の業界よりも重要です。
自動車購入者にとっての実際的なルールは、材料を認定し、次にサプライヤーを認定することです。 DOM から始めて、荷重ケースおよび製造プロセスと比較し、アプリケーションでより高い強度が必要な場合は E355 または 1026 に移行します。設計上本当に溶接継ぎ目をなくす必要がある場合にのみ、シームレスに移行してください。ほとんどの車両プログラムでは、DOM チューブは技術審査に合格しますが、最大のリスクは鋼材自体ではなく、その背後にあるサプライヤーの信頼性です。
薄肉ショックアブソーバー本体から重いシリンダーバレルに至るまで、あらゆる種類の冷間引抜溶接チューブを供給でき、検査データ、規格準拠、反復可能なプロセスをサポートできるメーカーと協力してください。この組み合わせにより、チューブが信頼できる自動車部品に変わります。
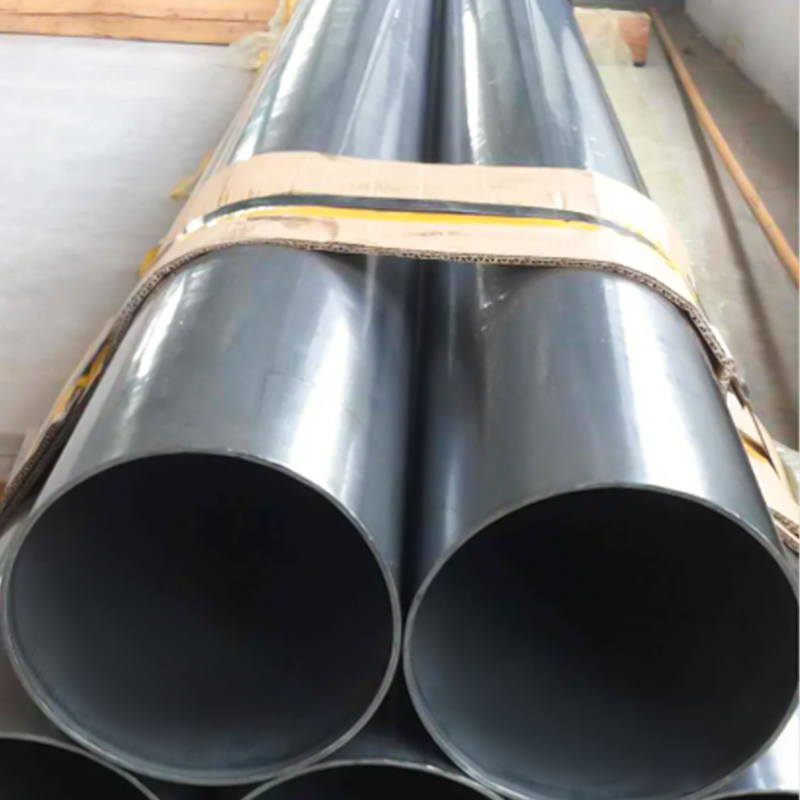
冷間圧延鋼管 – ASTM A513 タイプ 2 グレード 1010、1015、1020、1026 (1 インチ x 0.065 インチ DOM および ...

当社のステンレス鋼空気圧シリンダ チューブは、304 または 316 ステンレス鋼から精密に製造されており、滑らかなピストンの動き、耐食性、長寿命を確保す...

当社の高品質鋳鋼ベアリング ハウジングは、要求の厳しい産業用途における極端な負荷と精密な性能を考慮して設計されています。 ASTM A216 WCB 鋳鋼...


