

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm)
EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...
ショックアブソーバーチューブの注文は、紙の上では問題ないように見えました。材質はSPHCとしてリストされており、肉厚は範囲内で、価格も魅力的でした。しかし、最初のバッチが到着したとき、内径の測定値はシールのサプライヤーが推奨する H11 公差を超えており、いくつかのチューブには溶接継ぎ目の近くに浅い絞り跡が見られました。工場は化学組成がJIS G3131を満たしていると主張し、実際に満たした。問題は化学ではなく、SPHC だけでは精密管とは定義できないということでした。
簡単な答えは次のとおりです。図面または顧客の仕様で EN 10305-2 の精度公差、管理された表面仕上げ、および予測可能な疲労挙動が要求される場合は、E235 を選択してください。 SPHC を選択するのは、それが熱間圧延されたストリップのグレードであり、完成したチューブの標準ではないことを理解し、サプライヤーがそのストリップを使用可能なシリンダーに変える冷間引抜加工、矯正、および検査を実証できる場合に限ります。ほとんどの純正品ショックアブソーバー用途では、E235-N がより安全なベースラインですが、SPHC は依然としてコスト重視の代替品であり、受け入れリスクが高くなります。
混乱はグレード名から始まります。 SPHC は、JIS G3131 に基づく日本の工業規格の名称で、熱間圧延軟鋼の板、シートおよび帯を対象としています。最大炭素含有量は約 0.15%、最大マンガン含有量は約 0.60%、引張範囲は 270 ~ 410 MPa と規定されています。規定されていないのは、管の直径の公差、肉厚のばらつき、真直度、内面の粗さ、または冷間引抜き後の溶接の完全性に関する要件です。
E235 は、精密鋼管の EN 10305 ファミリに属します。 「235」は正規化された状態での最小降伏強度 235 MPa を指し、チューブ規格 EN 10305-1 (シームレス) および EN 10305-2 (溶接) は化学以上のものを定義しています。 D1、D2、D3 などの寸法公差クラスを設定し、表面状態の要件を指定し、真直度を制御します。ショックアブソーバーメーカーが図面に「EN 10305-2 E235-N」と記載するとき、彼らは原材料ではなく、完成した精密チューブを購入していることになります。ショックアブソーバーシリンダーは、一貫した内径、シール接触のためのきれいな表面、および破裂強度のための信頼できる壁厚に依存するため、この区別は重要です。材料オプションを評価している場合は、 ショックアブソーバーチューブ選定ガイド は、これらの要件を適切な EN および JIS グレードにマッピングするのに役立ちます。
以下の表は、SPHC ストリップと E235 精密チューブ素材の標準値を示しています。 E235 はリンと硫黄の制限が厳しく、介在物の清浄度が向上し、薄肉シリンダーの疲労性能の安定化に貢献します。
| プロパティ | SPHC(JIS G3131) | E235 (EN 10305-2) |
|---|---|---|
| 炭素、% | ≤ 0.15 | ≤ 0.17 |
| マンガン、% | ≤ 0.60 | ≤ 1.20 |
| リン、% | ≤ 0.035 | ≤ 0.025 |
| 硫黄、% | ≤ 0.035 | ≤ 0.025 |
| 降伏強さ、MPa | ≥ 205 (標準) | ≥ 235 (正規化) |
| 引張強さ、MPa | 270 – 410 | 340 – 520 (標準) |
| 納品形態 | 熱間圧延条・板 | 精密チューブ、冷間引抜きまたは焼きならし |
E235 のマンガン含有量が高いため、冷間引抜後の焼入れ性と強度が向上します。そのため、E235 チューブはカラムの強度を損なうことなく、より薄い壁に引き抜くことができます。対照的に、SPHC は元の熱間圧延強度により依存しており、油圧ショックアブソーバーで同じ耐圧潰性を実現するには、より厚い壁が必要になる場合があります。
ショックアブソーバーシリンダーは、多くの場合、外径が 30 mm ~ 60 mm、壁厚が 1.5 mm ~ 3.0 mm に絞り加工されます。ピストンロッドとシールアセンブリが何百万サイクルも内部を移動するため、内部ボアは丸くて真っ直ぐなままでなければなりません。 E235 精密チューブは、厳密に制御された熱間圧延ストリップまたはシームレスな中空として開始され、マンドレルまたはプラグによる冷間引抜きを経ます。このプロセスは、EN 10305-2 の公差クラスと組み合わせることで、シールのサプライヤーが計画できる内径のバリエーションを生み出します。 SPHC ストリップは同じ方法で延伸できますが、マンガンと残留元素の分散が広いため、延伸応答は熱ごとに大きく異なります。良好なチューブを入手することはできますが、生産工程での寸法のばらつきはさらに大きくなります。
ショックアブソーバーチューブの内側はシール面となります。傷、溶接の粗い継ぎ目、または局所的な硬い部分により、テスト装置で数時間以内にオイル シールが消えてしまう可能性があります。 EN 10305-2 E235-N チューブは、冷間引抜き後にきれいで制御された内面を持つことが期待されます。また、多くのメーカーは、めっきまたは仕上げ前のボアの最大粗さを Ra 0.8 μm 以上と指定しています。 SPHC は熱間圧延で製造されているため、ストリップ ミルからのスケール、ピッチング、エッジ欠陥が発生する可能性があります。サプライヤーが提供した場合、 EN 10305-2 E235-N 冷間引抜ショックアブソーバーチューブ 、表面要件はすでに暗示されています。 SPHC を使用すると、追加の表面検査を要求する必要があり、描画後に欠陥が見つかった場合、単一の原因を追跡するのが難しくなります。
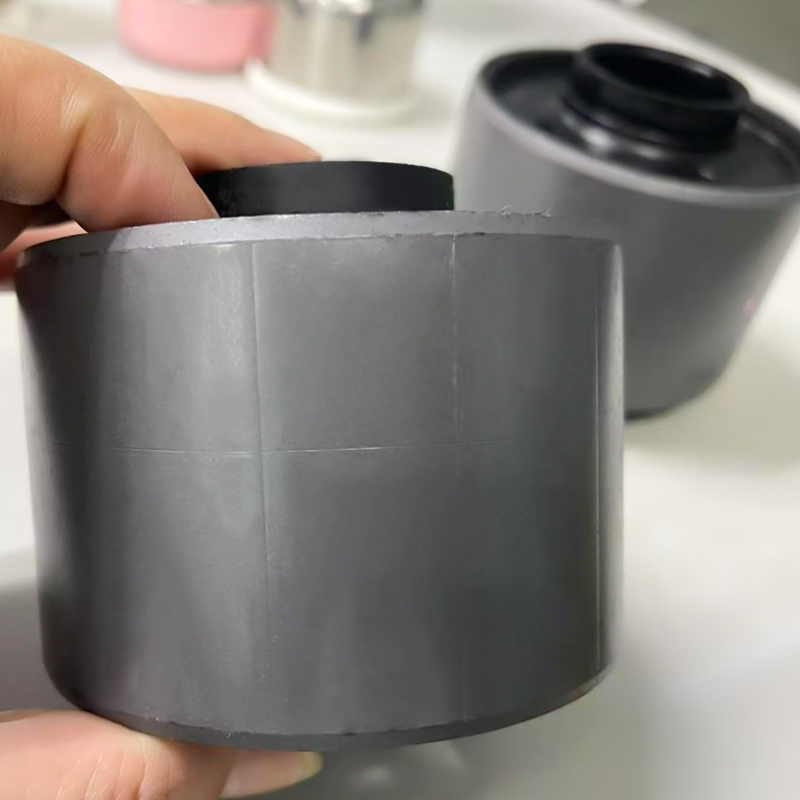 油圧ショックアブソーバーチューブ – EN 10305-2 E235 N、冷間引抜溶接精密 S Suao は、油圧ショックアブソーバー チューブ – EN 10305-2 E235 N、冷間引き抜き溶接精密鋼管 Ø40 x 2mm、カスタム油圧ショックアブソーバー チューブの中国サプライヤーです。 製品を見る→
ショックアブソーバーチューブは繰り返しの内圧スパイク、曲げ荷重、振動を受けます。亀裂は通常、表面の欠陥または介在物から始まります。 E235 のリンと硫黄の限度が低いため、疲労開始部位として機能する可能性のある硫化物介在物の数が減少します。実際には、適切に伸線された E235-N チューブは、同じ寸法で伸線された一連の SPHC チューブよりも脈動疲労試験でより一貫した結果を示します。保証コストが高額な乗用車用ショックアブソーバーの場合、その一貫性は材料にプレミアムを付ける価値があります。
SPHC は定義上、間違った材料ではありません。多くのアフターマーケットのショックアブソーバー、商用車のダンパー、低コストのサスペンション ストラットには、SPHC ベースの冷間引抜溶接チューブが使用されています。重要なのは、SPHC をストリップ材料として扱うことであり、このストリップ材料は、スリット、成形、高周波溶接、冷間引抜き、矯正、切断、検査といった同じ下流ステップを経て精密チューブに変換される必要があります。サプライヤーがこれらのステップのプロセス管理を行っている場合、 SPHC冷間引抜ショックアブソーバーチューブ 絞り公差が EN 10305-2 よりも緩く、動作圧力が適度に保たれる用途に使用できます。
油圧ショックアブソーバーチューブ – EN 10305-2、SPHC 鋼、冷間引抜溶接 (CDW)、 Suao は、油圧ショックアブソーバー チューブ – EN 10305-2、SPHC 鋼、冷間引抜溶接 (CDW)、Ø90.2 x 1.6 mm、カスタム油圧ショックアブソーバー チューブの中国サプライヤーです。 製品を見る→ 次の条件下で SPHC を検討してください。
注意すべきリスクは、バッチ間の強度のばらつき、熱間圧延スケールによる溶接シームの不一致、および絞りプロセスで残ったものを修正するために内径の研削またはホーニングが必要な場合の再加工のコストです。
どのグレードを選択する場合でも、購入の決定は材料名だけではなく、完成したチューブの仕様に基づいて行う必要があります。各サプライヤーに SPHC と E235 の生産の比較を依頼してください。どのような描画公差を保持しているか、どのような内面粗さを達成しているか、バッチごとにどのようなテストを実行しているかなどです。
少なくとも次の書類を要求してください。
アプリケーションでカスタマイズされた穴サイズまたは壁の組み合わせが許可されている場合は、サプライヤーが標準の在庫寸法のみを提供するのではなく、描画スケジュールを調整できることを確認してください。社内に冷間引抜きおよび矯正能力を備えた管メーカーは、外径と内径の寸法関係を制御するのに適しています。図面で EN 10305-2 が必要な場合は、公差クラスを指定し、サプライヤーの社内検査頻度を確認してください。要件がそれほど厳しくなく、それでも一貫した真円度が必要な場合は、その点について問い合わせてください。 精密冷間引抜溶接鋼管のオプション ハイブリッド ソリューションがコスト目標に適合するかどうかを確認します。
最後に、原材料のグレードは品質基準ではないことを覚えておいてください。同じ SPHC コイルでも、伸線プロセス、矯正方法、検査規律によって、不良チューブにも完全に良好なチューブにもなります。新しいショックアブソーバー プログラムの場合は、ベースラインとして E235-N から開始し、サンプルを検証し、テスト データでコスト削減が保証対象にならないことを示した場合にのみ SPHC に移行します。

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...

EN 10305-3 E235 精密コンベヤー ローラー チューブ – マテリアル ハンドリング用 Ø60.3 x 2.0 mm
概要 グレード E235、E355、E195、E275、および E420 の EN 10305-3 規格に従って設計された当...

当社の油圧ショックアブソーバーチューブは、 を使用して EN 10305-2 規格に従って製造されています。

当社のシームレスショックアブソーバーチューブは、E235 や E355 などの高品質鋼を使用し、EN 10305-1 に従って製造されています。これらのチ...

精密冷間引抜溶接鋼管 (CDW) – EN 10305-2 E235 & E355 油圧、自動車、機械工学用の高耐久鋼管 Suao Metal...


