

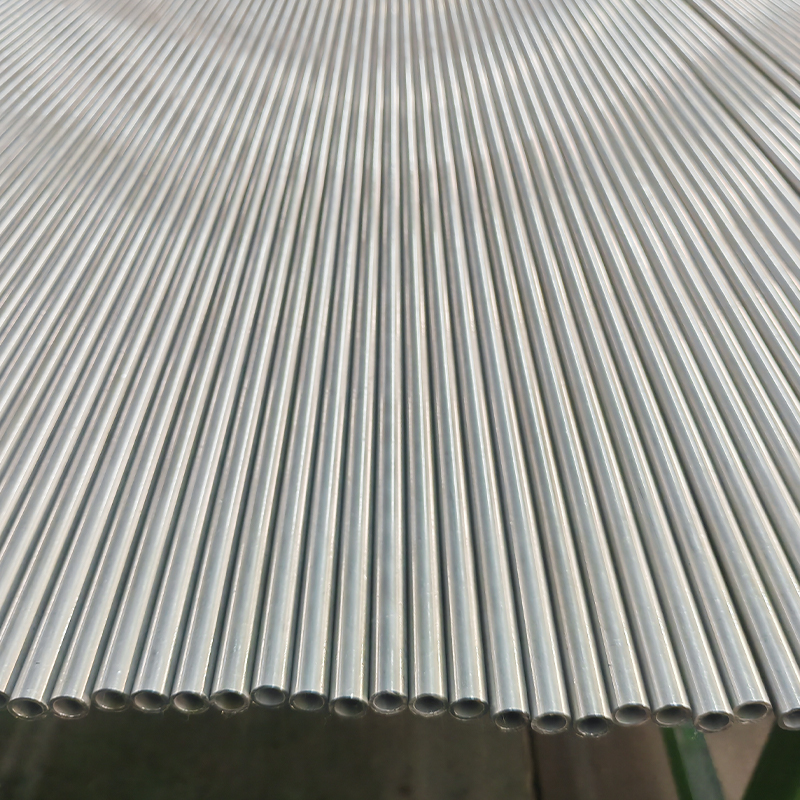
油圧シリンダチューブ – 冷間引抜溶接鋼 EN 10305-2、E355、ホーニングおよび SRB 用
当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、精度、表面仕上げ、機械的特性を向上させるためにさら...
シームレス油圧シリンダ チューブと溶接油圧シリンダ チューブの性能差は工場から始まります。シームレス チューブは、固体の丸いビレットから加熱され、回転で穴を開けられ、マンドレル上で引き伸ばされます。中空シェルは、冷間引抜きまたは冷間ピルジャー加工されて最終寸法になります。縦方向の継ぎ目はありません。
溶接チューブは平らに圧延されたストリップから始まります。帯板を円筒状に圧延成形し、高周波誘導溶接やTIG溶接で接合します。溶接されたままの管には、目に見える内部溶接ビードと熱影響部 (HAZ) が存在します。シームレスと競合するために、多くのショップではマンドレル上に溶接チューブを引き抜きます。これ 冷間引抜溶接 (DOM) プロセス 微細構造を改善し、溶接ビードを平らにし、公差をシームレスなレベルに近づけます。ソースを入手できます 冷間引抜溶接 (DOM) チューブ 要求の厳しい油圧用途向けの EN 10305-2 グレードに準拠しています。
初期ストックのコントラストは、壁の均一性、残留応力、欠陥の分布における基本的な違いを説明します。
油圧シリンダーが 0 から 350 bar までサイクルすると、チューブ壁にはフープ応力、軸応力、および疲労荷重がかかります。 E355 (St52) で作られたシームレス チューブは通常、最小降伏強度 355MPa を実現します。 1026 グレードの同等の溶接チューブの出力は約 310 MPa となり、約 12% 低くなります。
圧力容量も同じことを物語っています。 Barlow の外径 50 mm × 肉厚 5 mm のチューブの公式を使用すると、引張強度 600 MPa のシームレス E355 チューブは、1200 bar を超える破裂圧力に耐えることができます。 1026 の溶接同等物 (引張 〜440 MPa) は 880 bar 付近で破裂します。 ASME B31.3 はシームレス チューブを 許容作動圧力が 20 ~ 25% 高い 同じ寸法と材質の溶接チューブよりも優れています。このマージンは、衝撃圧力が公称定格の 1.5 倍に達する移動式油圧機器では重要です。
耐疲労性は両者をさらに引き離します。 107 サイクルでは、冷間引抜きシームレスチューブの疲労限界は通常、同等の溶接チューブの疲労限界より 15 ~ 30% 高くなります。理由は簡単です。溶接部の HAZ には、亀裂の発生部位として機能する局所的な粒成長、微小気孔、引張残留応力が含まれているからです。 DOM チューブは、重度の冷間加工後、失われた疲労寿命の多くを回復しますが、繰り返し使用において完全に硬化したシームレス チューブに匹敵することはほとんどありません。
油圧シリンダのシール性能は、内面粗さ(Ra)と直径公差に左右されます。ボアが粗かったり大きすぎると、シールの摩耗や内部漏れが加速します。数字によって選択が明確になります。
| チューブタイプ | ID粗さ(Ra) | 一般的な許容差 |
|---|---|---|
| シームレス冷間引抜 | 0.8~1.6μm | H8 ~ H9 |
| 溶接(ERW溶接のまま) | 3.2~6.3μm | H11 ~ H12 |
| DOM (冷間引抜溶接) | 0.4~0.8μm | H8 ~ H9 |
| 研ぎ澄まされたシームレス | 0.2~0.4μm | H8(0.025mm以内) |
Ra 6.3 µm の生の溶接チューブは、工業用シリンダーのポリウレタン U カップ シールを噛み砕いてしまいます。 Ra 1.2 μm の冷間引抜きシームレスチューブでも良好な性能を発揮しますが、サーボ油圧シリンダーなどミラーボアが必要な用途では、 Ra ≤0.4 µm のホーニング SRB チューブ シールの寿命を直接的に 30 ~ 50% 延長します。完成した例は次のようにして見ることができます 鏡面ID仕上げのホーニングSRBチューブ ハイサイクル油圧シリンダに最適です。
寛容性も同様に重要です。 H8 ボア (内径 50 mm の場合 ±0.039 mm) により、シールの押し出しギャップが一定に保たれます。 H11 チューブ (±0.160 mm) により、圧力下でシールリップが押し出される可能性があり、ブローバイの故障につながります。空気圧または低圧油圧システム (< 100 bar) の場合、H9 ~ H11 が許容されます。 200 bar を超えると H8 が必須になります。
水を含む油圧作動油(水-グリコール、リン酸エステル、さらには汚染された鉱油)は、腐食セルを生成します。溶接シームは永久的なホットスポットです。溶接中、マンガンとシリコンが偏析し、溶接金属と母材の間にマイクロガルバニックカップルが形成されます。熱影響部には、応力腐食割れを促進する引張残留応力も保持されます。
独立した浸漬試験では、35 °C の 5% NaCl 溶液中で、1026 チューブの溶接部は 48 時間以内に孔食の発生を示す一方、同様の化学的性質を有するベースメタルとシームレスチューブは数日間不動態のままであることが示されています。シームレスチューブは組成の不連続性がなく、壁全体に均一な耐食性を提供します。設計で製鉄所の油圧装置にリン酸エステル流体が必要な場合、シームレスが標準的に推奨されます。軽度の腐食性の使用に使用される溶接管の場合、全体の光輝焼鈍または薄いニッケルクロムコーティングによって弱点を隠すことができますが、根本原因を取り除くことはできません。
調達コストだけでは誤解を招きます。標準在庫サイズの溶接 ERW チューブ (EN 10305-2、E235) のコストは、同じ寸法の冷間引抜シームレス チューブ (EN 10305-1、E355) のおよそ 60 ~ 70% です。 DOM チューブの価格はシームレスの約 80 ~ 90% です。ただし、油圧シリンダー工場では、ほとんどの場合、ホーニングまたはスカイブローラーバニシングが追加されます。ホーニング代(通常、直径 0.3 ~ 0.5 mm)は、未加工の管壁が変化しすぎる場合、コストの利点を消してしまいます。 H11 公差の溶接管には追加のホーニング パスが必要になる場合があり、時間と工具寿命がかかります。
リードタイムも同様のパターンに従います。在庫のある電縫溶接管は数日で納品されますが、冷間引抜シームレス管は標準外の寸法の場合、多くの場合 3 ~ 6 週間かかります。 DOM チューブは正確に入手可能であり、多くの場合 2 ~ 4 週間で入手可能です。実際の TCO 計算式の重み 機械加工スクラップの削減、シールの摩耗の低減、平均故障間隔の延長 。年中無休で稼働する重要なメイン リフト シリンダーの場合、シームレスなプレミアムは最初のメンテナンス サイクル内で回収されます。
既知の材料規格に合わせずにチューブを選択すると、サプライチェーンが混乱する原因になります。以下の表は、最も一般的なグレードを油圧シリンダ チューブの管理仕様に対応させたものです。
| 材質グレード | 種類 | 主要な規格 | 降伏強さ(最小) |
|---|---|---|---|
| E355/St52 | シームレス冷間引抜 | EN 10305-1、ASTM A519 | 355MPa |
| 27SiMn / 20MnV6 | シームレス冷間引抜 | GB/T 17396、ASTM A519 | 835MPa(Q&T) |
| 4130 (AISI) | シームレス冷間引抜 | ASTM A519 | 460MPa |
| E235 / 1026 | 溶接&DOM | EN 10305-2、ASTM A513 | 235~310MPa |
| E355/St52 | 溶接&DOM | EN 10305-2 | 355MPa |
高圧移動用および産業用シリンダー用、 グレード E355 の冷間引き抜きシームレス油圧チューブ 350 bar までのアプリケーションの大部分をカバーします。採掘用支柱など、極度の靭性や耐摩耗性が必要な場合には、27SiMn 焼き入れ焼き戻し処理を施したシームレス チューブが最適な選択肢となります。溶接 DOM 形式の同じ E355 グレードは EN 10305-2 を満たしており、予算の感度が高い中圧シリンダーに適しています。
設計パラメータが完全に一致することはほとんどありません。シリンダーの最大作動圧力と必要なボア公差に基づいて、以下のマトリックスをファーストパスフィルターとして使用します。
| 使用圧力 | 必要なID公差 | 推奨チューブ | 代表的なグレード |
|---|---|---|---|
| < 20 MPa (150 バール) | H11 ~ H9 | 溶接されたERWまたはDOM | E235、1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 ~ H8 | DOM (冷間引抜溶接) or Seamless | E355、St52 |
| > 35 MPa (350 バール) | H8 ~ H7 | シームレス冷間引抜 & Honed | E355、27SiMn、4130 |
| 水を含む液体 | H9 ~ H8 | シームレス (推奨) | E355、316L(ステンレス) |
マトリックスは絶対的なものではありません。重度の横荷重がかかる 250 バールのシリンダーでは、DOM が名目上圧力定格を満たしていても、楕円率と疲労が重要であるため、シームレスホーニングチューブの恩恵を受ける可能性があります。同様に、大量生産される低圧ステアリング シリンダーには、H9 までポストホーニングを施した電縫溶接チューブを使用できるため、信頼性を犠牲にすることなく材料コストを節約できます。作動油が油ベースであり、水の汚染が制御されている場合、DOM チューブは多くのミッドレンジ用途に精度とコストのスイートスポットを提供します。
シームレス チューブは、350 bar 以上の圧力や腐食環境で作動する油圧シリンダーにとって安全な選択肢です。 DOM 溶接チューブは、公差とコストが同等に重視される中圧設計のギャップを埋めます。選択マトリックスから始めて、目標 Ra、公差等級、材料規格を定義します。データ駆動型の仕様により、DOM で対応できるシームレスの過剰な支払いや、溶接チューブの初期不良につながる過小な仕様を排除できます。
比較から購入に進むには、シリンダのボア サイズ、使用圧力、流体のタイプを入力してください。サプライヤーは、適切な材料と規格から、完全に研がれたチューブ パッケージまたはすぐに組み立てられるバレルを提案できます。

当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、精度、表面仕上げ、機械的特性を向上させるためにさら...

当社の溶接油圧チューブは、EN 10305-2 精密チューブ規格に準拠した冷間引抜または電縫溶接ストリップ鋼から製造されています。優れた寸法制御、真直度、...

当社の油圧シリンダ チューブ – ASTM A513 ST52 冷間引抜溶接 (CDW) は、高精度、信頼性、コスト効率のバランスを実現するように設計され...
当社の油圧シリンダ チューブは、EN 10305-1 E355 に準拠した冷間引抜シームレス鋼で作られています。精密ホーニングまたは SRB (超仕上げ)...

当社の ASTM A519 油圧シリンダ チューブは、冷間引抜シームレス (CDS) 鋼管を使用して精密製造されており、優れた機械的強度、寸法精度、滑らか...

当社の油圧ショックアブソーバーチューブは、 を使用して EN 10305-2 規格に従って製造されています。


