

EN 10305-3 E235 精密コンベヤー ローラー チューブ – マテリアル ハンドリング用 Ø60.3 x 2.0 mm
EN 10305-3 E235 精密コンベヤー ローラー チューブ – マテリアル ハンドリング用 Ø60.3 x 2.0 mm
EN 10305-2 冷間引抜溶接チューブは、多くの油圧シリンダー、伸縮ステージ、ショックアブソーバー、ドライブ シャフト、コンパクトな機械アセンブリの背後にある精密チューブです。流体力や機械製造の分野で働いている場合は、標準数値を知らずに、その長さを扱ったことがあるでしょう。このガイドでは、EN 10305-2 の実際の内容、E235 と E355 の動作、重要な配送条件、不必要な処理に過剰な費用をかけずに適切な真空管を指定する方法について説明します。
EN 10305-2 は、溶接冷間引抜精密鋼管を対象とする欧州 EN 10305 規格の一部です。製造は鋼帯またはコイルから始まり、成形され、中空に電気抵抗溶接されます。次に、溶接されたチューブは、マンドレルまたはプラグ上で最終サイズまで冷間引抜加工されます。この 2 番目のステップが違いです。溶接では一貫した肉厚と長い長さが得られますが、冷間引抜では、単純な溶接チューブよりも厳密な寸法、より滑らかな表面、および優れた同心度が得られます。
CDW チューブ、DOM チューブ、および EN 10305-2 チューブを互換的に使用することがあります。それらは似ていますが、同一ではありません。 DOM は製造ルートを記述します。 EN 10305-2 は技術的な納品条件を定義しています。以下の表は、EN 10305 の 3 つの主要部分がどこに位置するかを示しています。
| 標準部品 | 製造ルート | 一般的なチューブ名 | 代表的な用途 |
|---|---|---|---|
| EN 10305-1 | シームレス、冷間引抜き | CDS油圧チューブ | 高圧油圧シリンダー、重要な流体動力 |
| EN 10305-2 | 溶接後、冷間引抜き加工 | CDW/DOM精密チューブ | 油圧シリンダ、伸縮シリンダ、ショックアブソーバ、ドライブシャフト |
| EN 10305-3 | 溶接後、冷間寸法加工 | 電縫精密管 | 一般機械部品、コンベヤローラー、低圧業務 |
実践的なポイントはシンプルです。溶接チューブに油圧グレードの寸法管理ときれいな内径が必要な場合、通常は EN 10305-2 が最もコスト効率の高い方法です。アプリケーションが非常に高圧または特定のコード要件に対応するシームレスなボディを必要とする場合は、EN 10305-1 が引き継ぎます。
冷間引き抜きは外径以上に向上します。肉厚のばらつきを改善し、真直度を改善し、溶接されたままの仕上げよりも優れた耐摩耗性と耐腐食性を備えたより緻密な表面を作成します。適切に制御されたラインで溶接シームが描画され、壁に溶け込むため、チューブは弱いラインの溶接シェルではなく、均一なコンポーネントとして動作します。
油圧サービスの場合、実際の性能が決まるのは内径です。シール寿命、漏れ経路、スティックスリップ動作はすべて ID 仕上げに依存します。店の照明の下では滑らかに見えるボアでも、軸方向のマーク、楕円形、またはシールリップを切断する粗さのピークが残っている場合があります。そのため、当社では内径公差H8、鏡面仕上げRa0.4のホーニングチューブとSRBチューブを定期的に供給しています。シリンダーシールを交換するのが早すぎた場合は、次の記事を参照してください。 なぜ油圧シリンダのシールが故障し続けるのか ID 仕上げ要因について詳しく説明します。
EN 10305-2 で最も頻繁に使用される 2 つのグレードは、E235 と E355 です。 E235 は、成形性と溶接性に優れた低炭素グレードです。これは、一般的な精密チューブ、低圧シリンダー、曲げまたは機械加工される部品にとって賢明な選択です。 E355 は最小降伏強度を 355 MPa に高め、肉厚を経済的に維持する必要がある油圧シリンダー バレル、伸縮セクション、および高負荷の機械部品で一般的です。
グレードだけではチューブを定義できません。納品条件によって、強度、延性、残留応力、および機械加工性が制御されます。 EN 10305-2 では注文書で見落としやすい記号が使用されているため、引用する前に確認してください。
よくわからない場合は、最終的な操作を教えてください。ホーニング、スカイビング、またはねじ切りを行うチューブには、通常、溶接アセンブリに直接挿入するチューブとは異なる条件が必要です。
EN 10305-2 では、外径、内径、肉厚、長さ、真直度、端部の直角度の公差が設定されています。冷間引き抜き溶接チューブは通常、EN 10305-3 冷間サイズのチューブよりも厳しい外径および肉厚の公差を保持しており、油圧用途向けに制御された内径で供給できます。一般的な ID 公差には、サイズとプロセス ルートに応じて、一般的なサービスでは H9、シリンダ ボアでは H8 が含まれます。精密級では1メートル当たり0.5mm以上の真直度が達成可能です。
| グレード | 最小降伏強さ ReH (MPa) | 代表的な引張強さ Rm (MPa) | 代表的な伸び A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
これらの範囲は配送状態により変動します。 C チューブは、引張強度の上限と伸びの上限に位置します。 A または N チューブはより柔らかく、延性が高くなります。臨界圧力または疲労用途の場合、機械的テストと寸法検査は後付けではなく、購入仕様の一部として含める必要があります。
油圧および空圧シリンダーは、このチューブの古典的な家です。また、伸縮シリンダー、ショックアブソーバー本体、ドライブシャフト、コンベアローラー、およびシームレスチューブでは付加価値が得られずにコストが増加する精密機械アセンブリにも使用されています。共通しているのは、長期にわたる生産において、一貫した寸法、きれいな穴、信頼性の高い溶接品質が必要であるということです。
一般的な CDW および DOM 供給の場合、当社の EN 10305-2 E235/E355 冷間引抜溶接管は、両方のグレードおよび複数の納入条件の標準範囲をカバーします。
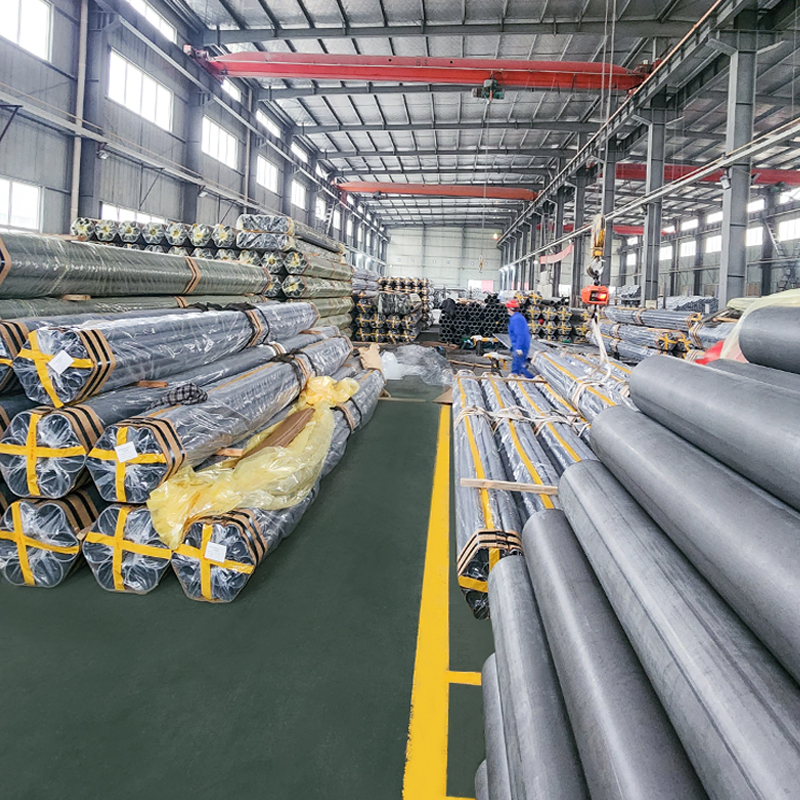 冷間引抜溶接鋼管 (CDW) En10305-2 グレード E235 E355 E460 精密冷間引抜溶接鋼管 (CDW) – EN 10305-2 E235 E355 油圧、自動車機械工学用高公差鋼管 Suao Metal manufacture... 製品を見る→
チューブが油圧シリンダのバレルに入る際、バレルメーカーが期待する寸法と表面の制御を備えた、シリンダサービス専用の EN 10305-2 E355 冷間引抜溶接チューブも製造します。
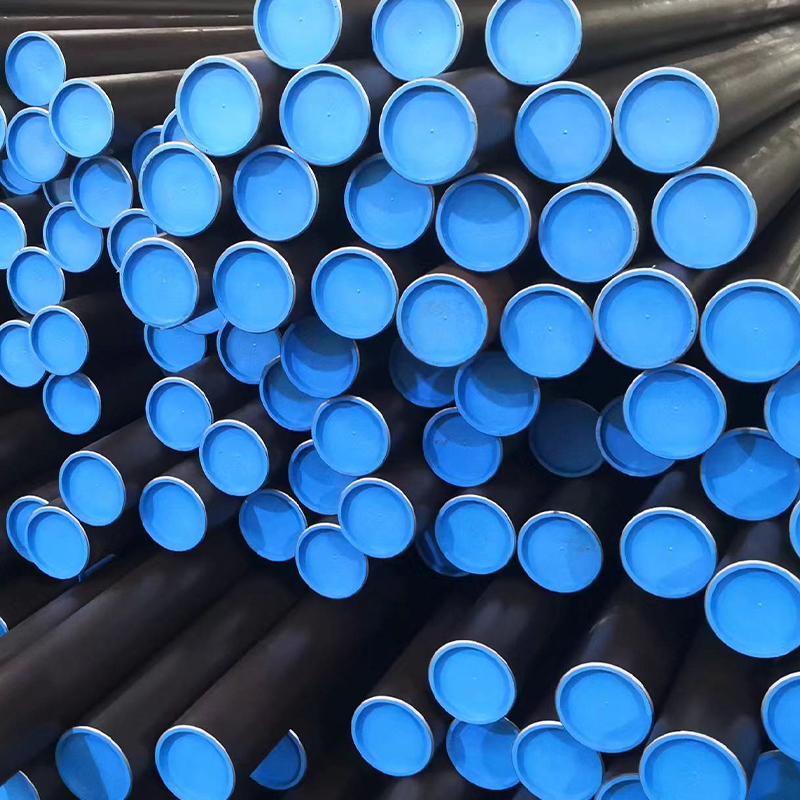 油圧シリンダチューブ – 冷間引抜溶接鋼 EN 10305-2、E355、ホーニングおよび SRB 用 当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、高品質の溶接鋼管を使用し、精度を向上させるためにさらに冷間引抜き加工が施されています。 製品を見る→
往復シールが見られるボアの場合、ホーニング加工および SRB チューブは同じ EN 10305-2 E355 ベースを採用し、Ra0.4 の鏡面仕上げで ID を H8 にします。
 ホーニング&SRBチューブ – EN 10305-2 E355 H8 Ra0.4、油圧シリンダーバール用ミラーID仕上げ 当社の EN 10305-2 冷間引抜溶接 (CDW) ホーニング SRB チューブは、鏡面のような内部仕上げ (Ra ≤ 0.4 μm) と H8 公差を実現するために精密に加工されており、理想的なチューブです。 製品を見る→
当社の工場では、EN 10305-2 に準拠した生産は、認定された鋼帯から始まります。中空を形成して電縫溶接し、冷間引き抜きの前にオンラインで溶接を検査します。絞り縮小、潤滑、マンドレルまたはプラグの選択はサイズごとに設定されているため、溶接が適切に強化され、壁が均一に保たれます。引き抜き後、チューブは必要に応じて焼き鈍しまたは応力除去され、真っ直ぐにされ、切断され、検査されます。
品質管理には、化学的性質、溶接の完全性、外径、内径、肉厚、真直度、表面状態、機械的特性が含まれます。ホーニングチューブの場合、精密ゲージで内径を測定し、表面粗さ測定器で表面粗さを確認します。組み立て前に部品の防食が必要な場合は、リン酸塩処理、油処理、または電子コーティングされたチューブも提供できます。目標は、単に紙上の基準を満たすことではなく、初日と 1 万サイクル後でも同じ動作をするチューブを提供することです。
正確な見積もりと適切なチューブを入手するには、以下の詳細をサプライヤーと共有してください。
多くのことをお知らせいただければ、コストのかかるミスマッチが発生するリスクが低くなります。小ロットやカスタムサイズも大歓迎です。当社では、単純なチューブの注文を超える、非標準寸法、特殊な形状、および事前に機械加工されたコンポーネントを定期的に製造しています。
EN 10305-2 冷間引抜溶接チューブは、油圧シリンダーや精密アセンブリに入ると商品ではなくなります。グレード、納品状態、ID仕上げ、溶接品質はすべて、最終製品の寿命を決定します。作業の仕様を選択し、工場証明書を確認し、価格を提示するだけでなくプロセスを説明できるサプライヤーと協力してください。あなたは私たちを探索することができます 精密鋼管シリーズ 私たちが毎日実行しているサイズと仕上げを確認するために。

EN 10305-3 E235 精密コンベヤー ローラー チューブ – マテリアル ハンドリング用 Ø60.3 x 2.0 mm

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...

当社の油圧ショックアブソーバーチューブは、 を使用して EN 10305-2 規格に従って製造されています。

当社の溶接油圧チューブは、EN 10305-2 精密チューブ規格に準拠した冷間引抜または電縫溶接ストリップ鋼から製造されています。優れた寸法制御、真直度、...

当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、精度、表面仕上げ、機械的特性を向上させるためにさら...
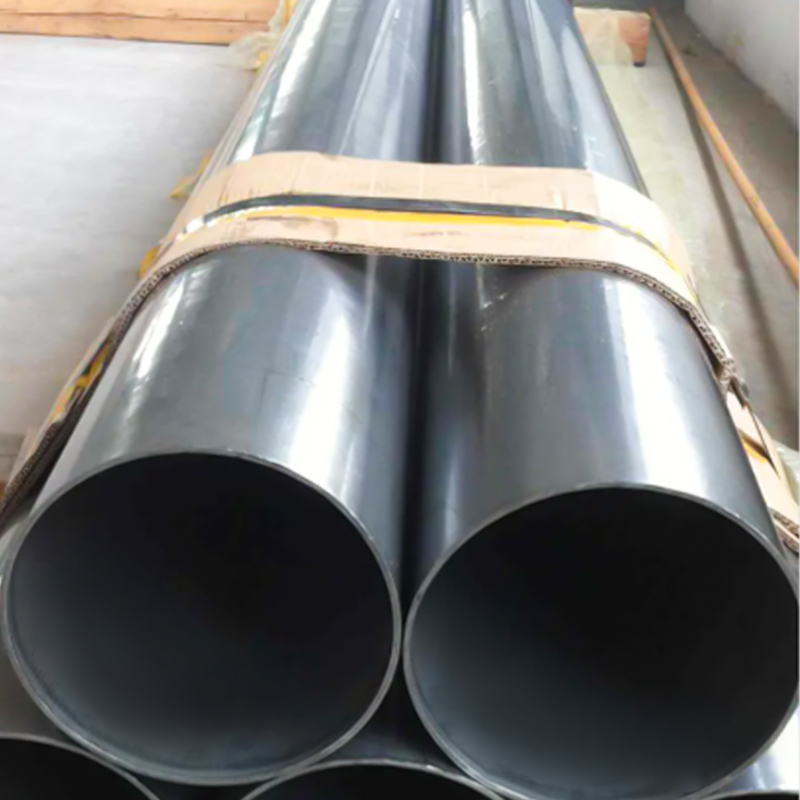
概要 グレード E235、E355、E195、E275、および E420 の EN 10305-3 規格に従って設計された当...


