

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm)
EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...
ボア 160 mm のダンプトラックのホイスト シリンダー用のバレルを調達する購買エンジニアは、同じ週に 2 つの実行可能な見積書を入手しました。1 つは E355 から、もう 1 つは 20MnV6 から引き出され、20MnV6 のオファーには 2 桁の価格プレミアムが付いています。どちらのグレードも冷間引抜きで供給され、同じ穴公差にホーニングされるため、図面にはどちらに署名するかを指示するものは何もありません。決定は、設計ファイルの 3 つの数値に反映されます。
簡単な結論は、およそ 250 bar 以下で動作する一般的な産業用シリンダーの場合、E355 がより賢明なデフォルトです。コストが低く、問題なく溶接でき、どこにでも在庫があります。伸縮ステージ、採掘ダンプ本体、クレーンブームなど、作業圧力、サイクル数、または重量予算によりさらに厳しい作業が行われる場合、20MnV6 はより薄い壁とより優れた疲労挙動を通じてそのプレミアムを回収します。この電話の背後にある数字を読んでください。
E355 は、指定された最小降伏強度 355 MPa にちなんで名付けられた普通の炭素マンガンエンジニアリング鋼です。この規格は、シームレス精密管については EN 10305-1、溶接絞り管については EN 10305-2 に準拠しており、古い St52 および St52.3 の指定と定期的に相互参照されているため、非常に多くの従来のシリンダ図面で既にこの規格が必要とされています。化学的性質は意図的にシンプルに保たれており、炭素は 0.22 パーセント以下、マンガンは 1.60 パーセントまで含まれています。良好な溶接性、予測可能な加工、そしてきれいに研磨される微細なフェライト - パーライト構造です。冷間引抜加工では壁が加工硬化するため、強引抜加工または応力緩和された配送条件では、測定された収量は 355 MPa のベースラインを十分に上回っています。
20MnV6 は E355 にはない 2 つの強化レバーをもたらします。マンガンは 1.20 ~ 1.60 パーセント含まれ、バナジウム (通常 0.10 ~ 0.20 パーセント) は、結晶粒を微細化し、析出強度を高める微細な炭窒化物を形成します。チューブが正規化されているか、焼き入れおよび焼き戻しが施されているかに応じて、通常の降伏値は 440 ~ 550 MPa に達し、引張強度は通常 640 ~ 780 MPa の範囲で、完全に硬化した状態ではそれ以上になります。このグレードは EN 10294-1 中空バーのリストおよび中国のシリンダーチューブ仕様に記載されており、ASTM A519 の寸法に対しても注文されることがよくあります。熱処理に対する同じ反応が、20MnV6 が高周波焼入れピストン ロッドにも使用される理由です。
| プロパティ | E355 | 20MnV6 |
|---|---|---|
| 鋼族 | 非合金炭素マンガン鋼 | マンガンバナジウム微量合金鋼 |
| 共通の管理仕様 | EN 10305-1、EN 10305-2 | EN 10294-1 および中国のシリンダーチューブ仕様。 ASTM A519 に準拠して注文されることが多い |
| 炭素含有量 | 最大0.22パーセント | 約0.17~0.24パーセント |
| 合金の定義 | マンガン 1.60%まで | マンガン 1.20 ~ 1.60 パーセントとバナジウム 0.10 ~ 0.20 パーセント |
| 実現された降伏強度 | 最低 355 MPa、冷間引抜き後はそれ以上 | 通常 440 ~ 550 MPa、焼き入れ焼き戻しするとさらに高くなります |
| 引張強さ | 通常 470 ~ 630 MPa | 通常 640 ~ 780 MPa |
| 溶接性 | とても良いです。ポートボスとフランジのルーチン | 良いですが、炭素当量を確認し、より重いセクションを予熱してください |
| 磨き動作 | 迅速かつ予測可能な在庫除去 | 硬化した状態では工具の摩耗がわずかに増加します |
| 相対コスト | 参考グレード | 著しく高く、通常は 2 桁のパーセンテージ |
| ベストフィット | 工業用標準圧シリンダー | 高圧、ハイサイクル、重量に敏感なバレル |
任務が従来どおりの場合は E355 を使用してください。プレス シリンダー、射出成形機のクランプ バレル、農業用リフト ラム、および 160 ~ 250 bar 付近で動作するマテリアル ハンドリング シリンダーでは、特に冷間引抜により実際の歩留まりが公称最小値をはるかに超えて上昇すると、E355 の性能を超える必要はほとんどありません。その残りの利点は冶金的というよりも商業的なものです。シームレスおよび溶接および絞り加工されたバージョンが全サイズのはしごにわたって在庫されており、リードタイムが短く、シンプルな化学反応によりポートボスとクレビスフランジのガース溶接が日常的に行われます。予熱体操や特殊な充填剤は必要ありません。
また、ジオメトリを予測どおりに保持します。ホーニング ラインでは、E355 バレルは、より硬い合金よりも少ないパスで Ra 0.4 仕上げで H8 ボア公差に達し、バレルに 1 秒ごとの加工が組み込まれる OEM 生産量のコストを削減します。
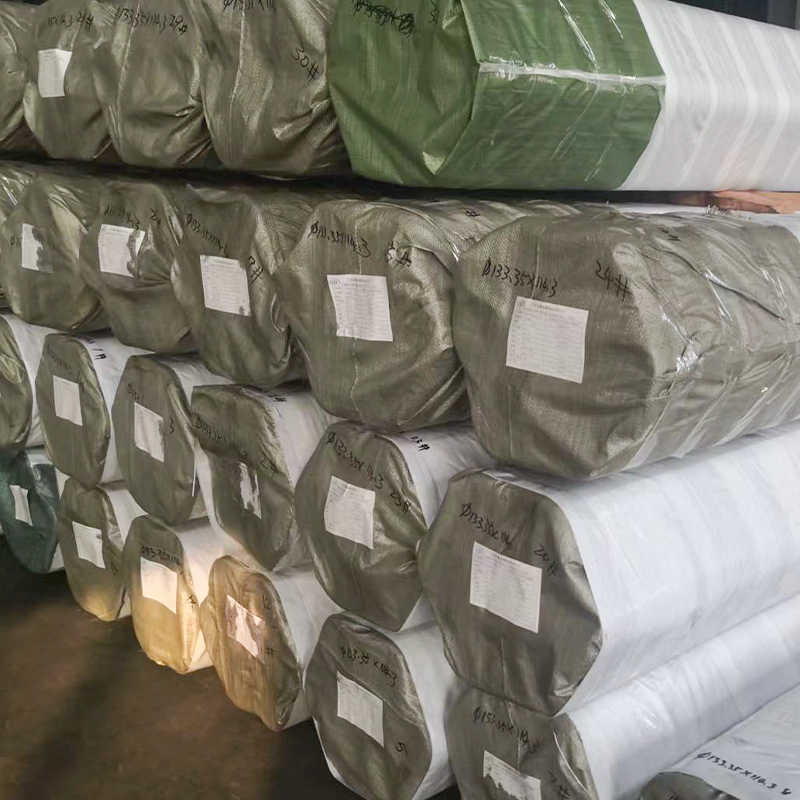 冷間引き抜きシームレス油圧シリンダー チューブ EN 10305-1 E355 ホーニングまたは SRB 処理用に製造された冷間引き抜きシームレス E355 チューブ。少ない加工パスで Ra 0.4 仕上げで H8 穴公差に達します。一貫した形状と加工コストが重要な OEM 油圧シリンダー バレルの実用的なベースラインの選択肢です。 製品を見る→
数字が厳しくなったら上に移動します。同等の条件では、20MnV6 は E355 よりも 100 ~ 150 MPa 高い降伏強度を実現します。これにより、設計者は、外径を大きくすることなく、同じ圧力で肉厚を削ったり、バレル重量を削減したり、追加の安全マージンを確保したりすることができます。この取引は、伸縮式ダンプトラックのシリンダー、クレーンブームエクステンション、ごみ収集車のラム、シリンダーがまさにその素材である鋼鉄を持ち上げる必要がある鉱山機械など、移動式の多段式装置で最も重要です。
脈動圧力が 2 番目のトリガーです。より高い引張強度と微細な結晶粒構造により、数百万回の圧力サイクル下での疲労寿命が向上します。そのため、高耐久モバイル シリンダーではバレルとロッドの両方に 20MnV6 が指定されることがよくあります。 2 つの注意事項が適用されます。納入状態を明確に記載します。最大の強度を得るために焼き入れおよび焼き戻しが行われ、溶接が最初に行われる場合は正規化されます。もう 1 つは、マンガンとバナジウムが硬化性を高めるため、バレルが溶接される場合は炭素当量を再確認することです。
 ASTM A519 ホーニング & SRB チューブ (ST52、20MnV6 および 27SiMn) 精密ホーニングまたはスカイビングローラー研磨仕上げの ASTM A519 チューブ、H8 ボア、Ra が 0.4 μm まで、20MnV6 および 27SiMn グレードで入手可能。高耐久モバイルシリンダに脈動圧力下でのより高い強度と疲労寿命が要求される場合に関連します。 製品を見る→
グレードの決定は、ずさんなボアによって取り消される可能性があります。シールの性能は合金名ではなく内面に従います。Ra 0.4 ミクロン以上にホーニングされた H8 ボアは、E355 バレルと 20MnV6 バレルの両方の作業標準です。当社のサービス チームは、下にどの鋼材が座っていても、不適切な内径仕上げにより油圧シリンダのシールが早期に故障する仕組みを文書化しました。このガイドでは、その障害モードを詳しく説明します。 内径の仕上げが剥がれると油圧シリンダのシールが故障し続けるのはなぜですか 。真直度、ボアの楕円度、および端の直角度は、グレード自体と同じ項目として発注書に記載する必要があります。
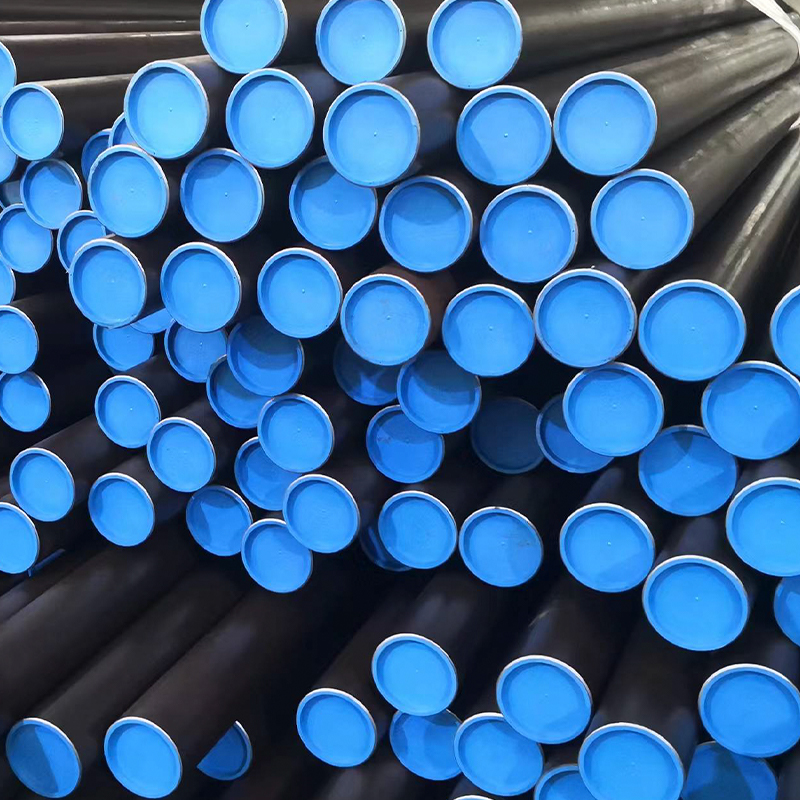 EN 10305-1 E355 ホーニング & SRB チューブ、H8 Ra0.4 ボア付き E355 ホーニング加工および SRB チューブは、油圧シリンダのバレルに H8 公差と Ra ≤ 0.4 μm の鏡面ボア仕上げを提供します。シールの寿命は鋼グレードと同様に内面の品質に依存するため、このチューブは E355 バレルと 20MnV6 バレルの両方が満たすべき仕上げ基準を示しています。 製品を見る→
実際的なポイントは、どちらのグレードも同一の寸法および仕上げ基準に保つことです。ホーニングが不十分なファーストクラスの 20MnV6 バレルは、仕様に合わせてホーニングされた平均的な E355 バレルよりも前に漏れが発生するため、スチールを切断する前に穴の公差、粗さ、および検査記録を一致させてください。
アプリケーションが下の表の右側に配置されると、ほとんどの調達紛争は解消されます。
| 応用シナリオ | 寄りかかる |
|---|---|
| 工業用プレスまたは工場用シリンダー、最大約 250 bar | E355 |
| 伸縮式または多段移動式シリンダー | 20MnV6 |
| 納入後に厳重に溶接されるバレル | E355 |
| 脈動圧力によるハイサイクルサービス | 20MnV6 |
| 既存のフリートの交換バレル | 元の仕様と一致する |
ほとんどの購入者にとって、正直な答えは、1 つのグレードが優れているということではなく、1 つのグレードで十分であるということです。 E355 は、最も低い総コストで油圧シリンダの作業のほぼ中間をカバーしますが、20MnV6 は、圧力、疲労、または重量の予算が必要な場合に計算されたアップグレードです。どちらのグレードも当社のシリンダーチューブおよびホーニングバレルプログラムでは日常的にご注文いただいておりますので、ボア、圧力、ストロークをお送りいただければ、壁と仕上げがすでに一致している 2 つの鋼を並べて見積もらせていただきます。 精密真空管の全製品範囲 1 ページ先です。

EN 10305-2 精密溶接ドライブ シャフト チューブ – E355、E235、E420、E275 (Ø60 x 3.5 mm & 50–219 mm...

当社の ASTM A519 油圧シリンダ チューブは、冷間引抜シームレス (CDS) 鋼管を使用して精密製造されており、優れた機械的強度、寸法精度、滑らか...

当社の油圧ショックアブソーバー チューブは、SPHC 熱間圧延鋼材から冷間引抜溶接 (CDW) プロセスを使用して製造されており、EN 10305-2 精...

当社のホーニング、スカイブド、ローラーバニッシュド (SRB) チューブ – ASTM A519 は、内径が鏡面仕上げになるように加工された精密冷間引抜シ...

当社の油圧シリンダー チューブ (CDW) は、EN 10305-2 E355 に従って製造されており、精度、表面仕上げ、機械的特性を向上させるためにさら...

当社の油圧シリンダ チューブは、EN 10305-1 E355 に準拠した冷間引抜シームレス鋼で作られています。精密ホーニングまたは SRB (超仕上げ)...


